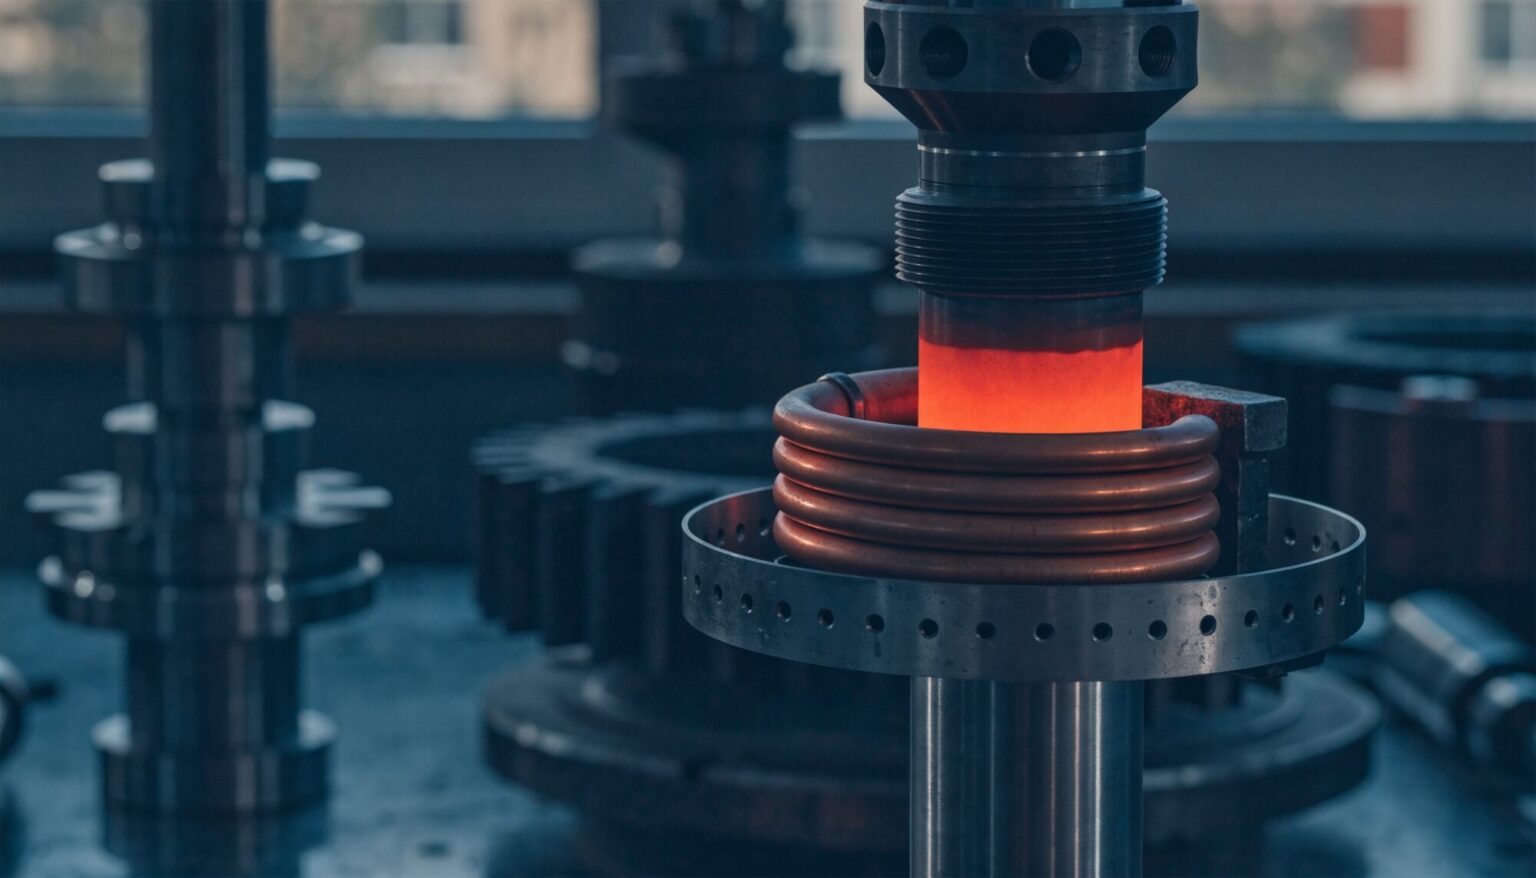
Induktionshärten ist das Verfahren der Wahl, wenn ein Bauteil nur an bestimmten Stellen hart sein muss und der Rest zäh bleiben soll. Ob Welle, Zahnrad oder Zange: Die Wärme entsteht direkt im Werkstück, und zwar genau dort, wo später die Belastung wirkt. Doch wann lohnt sich Induktionshärten gegenüber Laserhärten oder Einsatzhärten, und welche Härtetiefe ist überhaupt erreichbar? Dieser Beitrag hilft Konstrukteuren, Einkäufern und Instandhaltern, die richtige Entscheidung zu treffen, bevor die Zeichnung freigegeben ist.
Induktionshärten und Induktivhärten: zwei Namen, ein Verfahren
In Anfragen, Zeichnungen und Lastenheften tauchen beide Begriffe auf, manchmal auch „induktives Härten“ oder „Induktionshärtung“. Gemeint ist immer dasselbe Randschichthärteverfahren. Ein Induktor, durch den hochfrequenter Wechselstrom fließt, erzeugt ein magnetisches Wechselfeld. Dieses Feld induziert im Werkstück Wirbelströme, die die Randschicht in Sekunden auf Härtetemperatur bringen. Unmittelbar danach wird abgeschreckt, meist über eine Brause, und anschließend angelassen.
Der entscheidende Unterschied zu thermochemischen Verfahren wie dem Einsatzhärten oder Nitrieren: Beim Induktivhärten wird der Werkstoff chemisch nicht verändert. Es wird kein Kohlenstoff und kein Stickstoff eingebracht. Gehärtet wird, was der Stahl von sich aus an Härtbarkeit mitbringt. Das hat Folgen für die Werkstoffwahl, dazu weiter unten mehr.
Weil die Erwärmung partiell und sehr schnell erfolgt, bleibt die Zunderbildung gering, die Arbeitsweise ist sauber, und Oxidation sowie Verzug sind bei richtiger Prozessführung vernachlässigbar gering. Mehr zum Verfahren bei HMW finden Sie auf der Seite Induktivhärten.
Wie die Härtetiefe beim Induktionshärten entsteht
Die Frage nach der Härtetiefe ist die häufigste, die uns zu diesem Verfahren gestellt wird. Die ehrliche Antwort lautet: Sie ist kein fester Wert des Verfahrens, sondern ein Ergebnis mehrerer Stellgrößen, die sich gezielt einstellen lassen.
- Frequenz: Je höher die Frequenz, desto stärker konzentriert sich der Strom an der Oberfläche (Skin-Effekt). Hohe Frequenzen ergeben dünne Randschichten, niedrigere Frequenzen tiefere Härtezonen.
- Leistung und Heizzeit: Mehr Zeit bedeutet mehr Wärmeleitung nach innen und damit eine tiefere Einhärtung, aber auch mehr Wärme im Bauteil.
- Stand- oder Vorschubhärten: Kurze Funktionsflächen werden oft im Stand gehärtet, lange Wellen im Vorschub, bei dem Induktor und Brause entlang des Bauteils wandern. Die Vorschubgeschwindigkeit steuert die Einhärtetiefe mit.
- Induktorgeometrie und Kopplungsabstand: Der Induktor wird an die Kontur angepasst. Sein Abstand zur Oberfläche bestimmt, wie gleichmäßig die Energie ankommt.
- Werkstoff und Querschnitt: Härtbarkeit, Ausgangsgefüge und Wandstärke begrenzen, was technisch sinnvoll ist.
Dadurch lässt sich beim Induktivhärten über einen weiten Bereich arbeiten, von dünnen Randschichten bis zu tiefen Härtezonen bei großen Querschnitten. Welcher Wert für Ihr Bauteil realistisch ist, klären wir am konkreten Teil. Ob die geforderte Einhärtetiefe erreicht ist, belegt ein Schliffbild, das wir im eigenen Labor im Rahmen unserer metallographischen Untersuchungen erstellen.
Welche Werkstoffe sich für das Induktivhärten eignen
Da beim Induktionshärten kein Kohlenstoff zugeführt wird, muss der Stahl bereits genug davon enthalten, um eine harte Randschicht zu bilden. In der Praxis sind das vor allem Vergütungsstähle und unlegierte Kohlenstoffstähle mit mittlerem Kohlenstoffgehalt, dazu bestimmte Werkzeugstähle und Gusswerkstoffe mit geeignetem Grundgefüge.
Einsatzstähle mit niedrigem Kohlenstoffgehalt lassen sich dagegen nicht sinnvoll direkt induktiv härten. Für sie ist das Einsatzhärten der richtige Weg, bei dem die Randschicht zuerst aufgekohlt wird. Auch der Ausgangszustand zählt: Ein vergütetes, gleichmäßiges Gefüge sorgt für ein gleichmäßigeres Härteergebnis als ein ungleichmäßiger Lieferzustand.
Welcher Werkstoff für Ihre Anwendung passt, hängt von Belastung, Bauteilgröße und Fertigungskette ab. Diese Frage beantworten wir gern im Einzelfall, bevor Sie Material bestellen. Sprechen Sie dazu direkt mit unseren Ansprechpartnern.
Wann sich Induktionshärten lohnt
Induktionshärten spielt seine Stärken bei Werkstücken aus, die nur zum kleineren Teil außergewöhnlich hoch belastet werden. Typische Beispiele sind Zangen, Zahnräder, Kurbelwellen, Walzen und Ventilstößel, also Teile, die hohen, wechselnden oder stoßartigen Belastungen ausgesetzt sind. Die harte Randzone nimmt die Belastung an der Oberfläche auf, der zähe Kern fängt Stöße ab.
Wirtschaftlich besonders interessant wird das Verfahren unter folgenden Bedingungen:
- Die Funktionsflächen sind klar abgegrenzt, etwa Lagersitze, Zahnflanken oder Laufflächen.
- Das Bauteil ist rotationssymmetrisch oder hat eine gleichbleibende Kontur, an die sich ein Induktor gut anpassen lässt.
- Es geht um Serien, bei denen sich ein auf die Geometrie abgestimmter Induktor und ein einmal eingestellter Prozess über viele Teile rechnen.
- Kurze Taktzeiten und geringe Nacharbeit sind wichtiger als eine durchgehend gehärtete Oberfläche.
Weniger geeignet ist das Verfahren, wenn die zu härtende Zone über scharfe Kanten, Bohrungen oder Nuten läuft. An solchen Stellen konzentriert sich die Wärme, was zu Überhitzung oder Rissen führen kann. Auch für Einzelteile mit komplexer Kontur ist der Aufwand für einen eigenen Induktor oft unverhältnismäßig hoch.
Induktionshärten, Laserhärten oder Einsatzhärten: die Entscheidung im Überblick
Alle drei Verfahren erzeugen eine harte Randschicht über einem zähen Kern. Welches das richtige ist, entscheidet sich an Geometrie, Werkstoff, Stückzahl und erlaubtem Verzug.
- Induktionshärten: Für mittelkohlenstoffhaltige Stähle, rotationssymmetrische Teile und Serien. Erreicht auch größere Einhärtetiefen und arbeitet mit kurzen Zykluszeiten.
- Laserhärten: Für konturgenaue Härtezonen an Kanten, Nuten und Ecken, für komplexe 3D-Geometrien und dort, wo nahezu keine Nachbearbeitung erfolgen soll. Die gebündelte Wärmeeinbringung hält den Verzug minimal. Mehr dazu auf der Seite Laserhärten.
- Einsatzhärten: Für niedrig legierte Einsatzstähle, wenn die gesamte Oberfläche hart sein soll. Die Randschicht wird bei 880 bis 980 °C aufgekohlt, danach gehärtet und angelassen. Details auf der Seite Einsatzhärten und Carbonitrieren.
Eine Faustregel aus der Praxis: Liegt die Belastung auf einer klar abgegrenzten, gut zugänglichen Fläche eines Vergütungsstahls, ist Induktionshärten meist die wirtschaftlichste Lösung. Sind die Zonen klein, kantig oder schwer zugänglich, spricht vieles für den Laser. Muss das ganze Bauteil eine harte Oberfläche haben, führt am Einsatzhärten kaum ein Weg vorbei.
Für Instandhalter stellt sich die Frage oft anders: Ein abgenutztes Ersatzteil soll so schnell wie möglich wieder in die Anlage. Hier zählt, ob für die Geometrie bereits ein passender Induktor vorhanden ist und ob das Teil transportiert werden kann. Ist beides nicht der Fall, ist das Laserhärten häufig der schnellere Weg, im Zweifel auch direkt vor Ort. Bei wiederkehrenden Ersatzteilen lohnt es sich dagegen, den Prozess einmal sauber für das Induktionshärten einzurichten und danach bei jedem Nachbau auf dieselben Parameter zurückzugreifen. So erhalten Sie bei jeder Lieferung ein gleichbleibendes Härteergebnis.
Verzug und Nacharbeit: worauf Sie in der Konstruktion achten sollten
Das beste Härteergebnis entsteht, wenn die Härterei früh eingebunden ist. Einige Punkte lassen sich schon in der Konstruktion so lösen, dass später weder Risse noch unnötige Schleifarbeit entstehen:
- Härtezone eindeutig angeben: Bereich, Einhärtetiefe und Oberflächenhärte gehören als Toleranzbereich auf die Zeichnung, nicht als Einzelwert.
- Auslaufzonen einplanen: Zwischen gehärteter und ungehärteter Zone entsteht ein Übergang. Legen Sie ihn so, dass er nicht in einen Bereich mit hoher Kerbwirkung fällt.
- Abstand zu Bohrungen und Kanten: Je größer der Abstand der Härtezone zu Querbohrungen, Nuten und Absätzen, desto geringer das Rissrisiko.
- Schleifzugabe abstimmen: Weil die Erwärmung partiell erfolgt, ist der Verzug gering. Ob und wie viel Aufmaß nötig ist, hängt dennoch vom Bauteil ab.
- Werkstoff und Vorbehandlung nennen: Stahlsorte und Lieferzustand helfen uns, den Prozess von Anfang an richtig einzustellen.
Und wenn ein Bauteil zu groß oder zu schwer für den Transport ist? Dann lohnt ein Blick auf das mobile Laserhärten, bei dem HMW direkt zu Ihnen in den Betrieb kommt.
So läuft ein Auftrag bei HMW ab
HMW versteht sich nicht als klassische Härterei, sondern als Dienstleister, der Ihre Prozesse mitdenkt. Am Anfang steht die Fachberatung: Wir sehen uns Zeichnung, Werkstoff und Belastung an und empfehlen das passende Verfahren, auch wenn das nicht Induktionshärten ist. Bei neuen Teilen härten wir auf Wunsch Muster und belegen das Ergebnis mit Härteprüfung und Schliffbild.
Für die laufende Abwicklung steht Ihnen HMW.connect zur Verfügung, unser digitales Bestellsystem. Über den Auftragsstatus live sehen Sie jederzeit, wo sich Ihre Teile gerade befinden. So wissen Einkauf und Fertigungsplanung, wann die Teile zurückkommen, ohne nachfragen zu müssen.
Häufige Fragen zum Induktionshärten
Ist Induktionshärten dasselbe wie Induktivhärten?
Ja. Induktionshärten, Induktivhärten, induktives Härten und Induktionshärtung bezeichnen dasselbe Randschichthärteverfahren, bei dem die Wärme über ein magnetisches Wechselfeld direkt im Werkstück erzeugt wird.
Welche Härtetiefe ist beim Induktionshärten möglich?
Die Einhärtetiefe wird über Frequenz, Leistung, Heizzeit und Vorschub eingestellt und reicht von dünnen Randschichten bis zu tiefen Härtezonen. Der realistische Wert hängt von Werkstoff, Querschnitt und Geometrie ab und wird am konkreten Bauteil festgelegt.
Kann man Edelstahl induktiv härten?
Nur härtbare, also martensitische Sorten. Austenitische Edelstähle lassen sich auf diesem Weg nicht härten. Ob Ihr Werkstoff geeignet ist, klären wir vorab in der Fachberatung.
Muss nach dem Induktionshärten angelassen werden?
In der Regel ja. Das Anlassen baut Spannungen ab und verringert die Sprödigkeit der gehärteten Randschicht. Temperatur und Dauer richten sich nach Werkstoff und Anforderung.
Lohnt sich Induktionshärten auch für Einzelteile?
Bei einfachen, rotationssymmetrischen Geometrien oft ja. Bei komplexen Konturen ist das Laserhärten für Einzelteile und Kleinserien häufig wirtschaftlicher, weil kein eigener Induktor angefertigt werden muss.
Fazit: Induktionshärten gezielt einsetzen
Induktionshärten ist dann die richtige Wahl, wenn ein Bauteil aus härtbarem Stahl an klar abgegrenzten Flächen hoch belastet wird und der Kern zäh bleiben soll. Die Härtetiefe lässt sich über die Prozessparameter genau einstellen, der Verzug bleibt gering, und bei Serien rechnet sich der auf das Teil abgestimmte Induktor schnell. Wo Kanten, Nuten oder komplexe Konturen ins Spiel kommen, ist das Laserhärten die bessere Option, bei Einsatzstählen das Einsatzhärten. Schicken Sie uns Ihre Zeichnung: Die Härterei Michael Welser GmbH empfiehlt Ihnen das Verfahren, das zu Ihrem Bauteil passt.