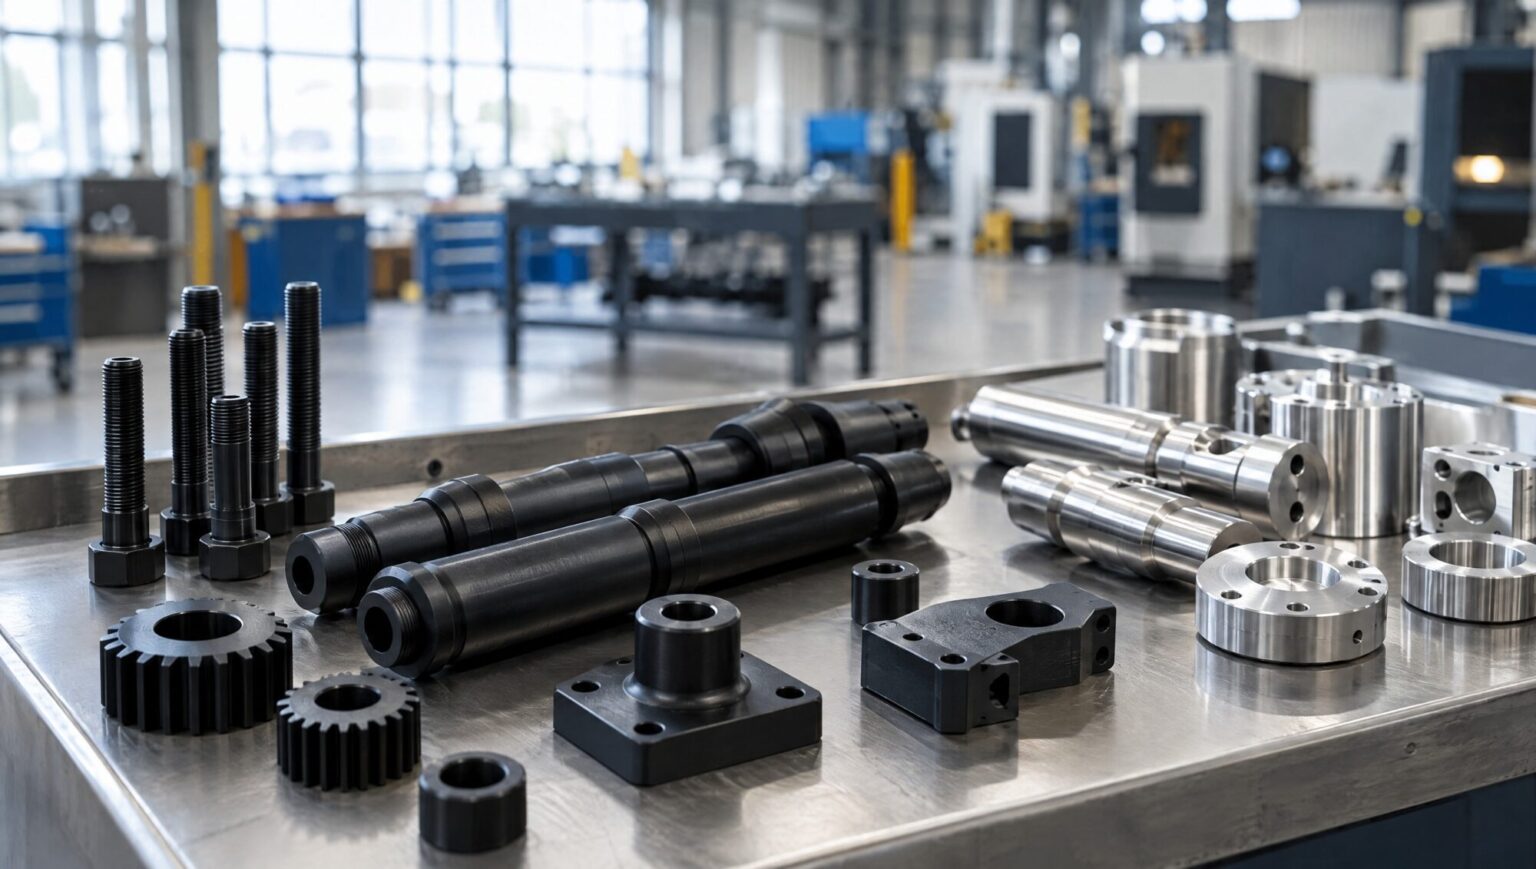
Oxidieren gibt Stahl eine anthrazit-schwarze Oberfläche, schützt vor Korrosion und verändert die Maße des Bauteils praktisch nicht. Deshalb ist das Schwarzoxidieren, oft auch Brünieren oder Schwärzen genannt, bei Vorrichtungsteilen, Werkzeugen und Funktionsteilen im Maschinenbau weit verbreitet. Ob die Oxidschicht als Korrosionsschutz allein ausreicht, hängt aber stark vom Einsatzort ab. Dieser Beitrag zeigt Konstrukteuren, Einkäufern und Instandhaltern, was die Schicht leistet, wo ihre Grenzen liegen und wann die Kombination aus Nitrieren und Oxidieren oder eine andere Oberflächenbehandlung die bessere Entscheidung ist.
Was beim Oxidieren von Stahl passiert
Beim Oxidieren wird die Stahloberfläche gezielt in eine dünne, dicht haftende Eisenoxidschicht umgewandelt. Sie besteht überwiegend aus Magnetit (Fe3O4) und ist damit etwas grundlegend anderes als Rost: Rost ist locker, porös und wächst weiter, die Magnetitschicht dagegen ist fest mit dem Grundwerkstoff verbunden und bremst den weiteren Angriff von Sauerstoff und Feuchtigkeit.
Weil die Schicht aus dem Werkstoff selbst entsteht und nicht aufgetragen wird, bleibt sie sehr dünn. Bei der Härterei Michael Welser GmbH beträgt die Oxidschicht 1 bis 3 µm. Für die Praxis heißt das: Passungen, Gewinde und eng tolerierte Bohrungen müssen in der Regel nicht mit Aufmaß für die Schicht konstruiert werden. Der Farbton reicht je nach Stahlqualität von Anthrazit bis Tiefschwarz.
HMW führt das Oxidieren als eigenen Arbeitsgang durch oder, und das ist oft die stärkere Lösung, im Anschluss an ein Nitrierverfahren. Details zum Verfahren finden Sie auf der Leistungsseite Oxidieren.
Was die Oxidschicht leistet und was nicht
Die Stärken des Schwarzoxidierens lassen sich in drei Punkten zusammenfassen:
- Korrosionsschutz in milder Umgebung: Die Schicht hemmt Flugrost und Anlaufen, besonders in Kombination mit einer Nachbehandlung durch Öl oder Wachs, das in die feinen Poren der Oxidschicht eindringt.
- Bessere Gleit- und Reibeigenschaften: Die Oxidschicht hält Schmierstoff an der Oberfläche und verbessert das Einlaufverhalten von gleitenden Paarungen.
- Gleichmäßige, blendfreie Optik: Die dunkle Oberfläche reflektiert kaum und lässt Bauteile hochwertig und einheitlich aussehen.
Genauso klar sind die Grenzen. Die Oxidschicht ist kein Verschleißschutz und erhöht die Oberflächenhärte nicht. Sie ist dünn und kann bei abrasiver Beanspruchung, an Kanten oder durch Kratzer stellenweise abgetragen werden. Und sie ist kein Ersatz für eine dichte Barriereschicht: Bei dauerhafter Nässe, Kondenswasser oder salzhaltiger Atmosphäre stößt eine reine Oxidschicht schnell an ihre Grenzen.
Wann Oxidieren als Korrosionsschutz allein reicht
Schwarzoxidieren ist die richtige Wahl, wenn das Bauteil in einer trockenen oder geölten Umgebung arbeitet und vor allem gegen Flugrost bei Lagerung, Transport und Montage geschützt werden soll. Typische Beispiele:
- Vorrichtungs- und Spannmittelbauteile in der Werkhalle
- Maschinenteile, die im Betrieb ohnehin mit Öl oder Kühlschmierstoff benetzt sind
- Werkzeuge und Werkzeugkomponenten, die trocken gelagert werden
- Normteile, Bolzen und Stifte, bei denen Maßhaltigkeit wichtiger ist als maximaler Korrosionsschutz
- Sichtteile, bei denen eine dunkle, reflexionsarme Oberfläche gewünscht ist
In all diesen Fällen spricht für das Oxidieren, dass es praktisch maßneutral ist, keine Schicht abplatzen kann und sich einfach in den Fertigungsablauf einfügt. Entscheidend ist, die Nachbehandlung gleich mitzudenken: Ein oxidiertes Bauteil ohne Öl- oder Wachsfilm schützt deutlich schwächer als eines, bei dem die Poren versiegelt sind.
Wann Oxidieren allein nicht reicht
Sobald zur Korrosion eine zweite Beanspruchung dazukommt, ist eine reine Oxidschicht meist die falsche Antwort. Das betrifft vor allem drei Situationen:
- Reib- und Gleitverschleiß: Wo Bauteile unter Last aufeinander gleiten, ist die dünne Oxidschicht schnell abgetragen. Dann fehlt beides, Verschleißschutz und Korrosionsschutz.
- Feuchte oder wechselnde Umgebung: Bauteile im Freien, in Waschbereichen oder in Anlagen mit Kondenswasserbildung brauchen einen stärkeren Schutz.
- Hohe Dauerbelastung: Wellen, Bolzen und Antriebskomponenten, die zusätzlich auf Dauerfestigkeit ausgelegt sind, profitieren von einer Randschicht, die mehr kann als nur schwarz und korrosionshemmend zu sein.
Ein praktischer Hinweis für die Spezifikation: Wenn Ihr Kunde oder Ihre Norm einen bestimmten Korrosionsschutz verlangt, etwa geprüft im Salzsprühnebeltest, sollte das bereits in der Anfrage stehen. Die erreichbare Beständigkeit hängt von Werkstoff, Vorbehandlung, Verfahren und Nachbehandlung ab. Eine pauschale Stundenzahl für „oxidiert“ gibt es nicht, und eine seriöse Aussage dazu lässt sich erst mit Blick auf das konkrete Bauteil treffen.
In diesen Fällen lohnt der Blick auf die Kombination mit einem thermochemischen Verfahren.
Nitrieren und Oxidieren kombinieren
Die Härterei Michael Welser GmbH empfiehlt das Oxidieren idealerweise in Verbindung mit einem Nitrierverfahren. Der Grund liegt im Aufbau: Beim Gasnitrieren oder Gasnitrocarburieren entsteht an der Oberfläche eine harte Verbindungsschicht mit darunterliegender Diffusionszone. Sie verbessert Verschleißfestigkeit, Dauerfestigkeit und Oberflächenhärte. Die anschließende Oxidation bildet auf dieser Verbindungsschicht die Magnetitschicht und ergänzt so den Verschleißschutz um eine deutlich bessere Korrosionsbeständigkeit und um gute Gleiteigenschaften.
Ein weiterer Vorteil für die Konstruktion: Nitrieren arbeitet bei niedrigeren Temperaturen als das Härten. Die Formänderung bleibt dadurch sehr gering, und auch die Oxidschicht verändert die Maße kaum. Das macht die Kombination interessant für fertig bearbeitete Funktionsteile, Hydraulik- und Pneumatikkomponenten, Führungselemente und Antriebsteile, die verschleißfest, korrosionsbeständig und maßhaltig zugleich sein müssen.
Ob Gas- oder Plasmanitrieren die bessere Basis ist, hängt von Werkstoff, Geometrie und gewünschter Schichtausprägung ab. Beim Plasmanitrieren lassen sich etwa einzelne Bereiche gezielt abdecken. Diese Abwägung gehört in ein kurzes technisches Gespräch, bevor die Zeichnung freigegeben wird.
Für Bauteile, die bisher nur oxidiert wurden und im Einsatz verschleißen, ist der Wechsel auf Nitrieren plus Oxidieren oft der kleinste Eingriff: Werkstoff und Geometrie bleiben gleich, nur die Randschicht wird leistungsfähiger. Umgekehrt muss nicht jedes Bauteil nitriert werden. Wo keine Reibung auftritt, ist das reine Oxidieren die schlankere Lösung.
Oxidieren oder Beschichtung: die Entscheidungshilfe
Häufig steht in der Konstruktion die Frage im Raum, ob statt des Oxidierens nicht gleich eine galvanische oder chemische Beschichtung sinnvoller wäre. Die folgenden Kriterien helfen bei der Einordnung:
- Maßhaltigkeit: Eine Oxidschicht von 1 bis 3 µm entsteht aus dem Werkstoff selbst. Aufgetragene Schichten bringen eigene Schichtdicken mit, die bei Passungen und Gewinden einzuplanen sind.
- Haftung: Eine Oxidschicht kann nicht abplatzen, weil sie Teil der Oberfläche ist. Bei aufgetragenen Schichten hängt die Haftung von Vorbehandlung und Schichtsystem ab.
- Korrosionsbelastung: Für trockene und geölte Umgebungen reicht die Oxidschicht oft aus. Für dauerhaft feuchte oder aggressive Umgebungen sind dichtere Schichtsysteme oder die Kombination Nitrieren plus Oxidieren die bessere Wahl.
- Verschleiß: Weder eine reine Oxidschicht noch jede Beschichtung schützt zuverlässig vor Verschleiß. Wo Verschleiß das Hauptproblem ist, gehört eine harte Randschicht ins Konzept.
- Werkstoff: Hochfeste Stähle stellen an manche galvanischen Prozesse besondere Anforderungen. Auch das spricht im Einzelfall für eine thermochemische Lösung.
Die Entscheidung fällt also nicht über die Frage „schwarz oder blank“, sondern über das Beanspruchungsprofil des Bauteils: Wie stark ist die Korrosionsbelastung, gibt es Reibung oder Verschleiß, und wie eng sind die Toleranzen?
Welche Werkstoffe sich oxidieren lassen
Schwarzoxidieren eignet sich in erster Linie für un- und niedriglegierte Stähle, Vergütungsstähle, Einsatzstähle sowie viele Werkzeugstähle. Auch Gusseisen lässt sich oxidieren. Wie die Oberfläche am Ende aussieht, hängt von der Stahlqualität ab: Legierungselemente, Gefüge und Vorbearbeitung beeinflussen Farbton und Gleichmäßigkeit.
Bei hochlegierten und nichtrostenden Stählen ist das klassische Oxidieren nur eingeschränkt oder gar nicht sinnvoll. Hier lohnt es sich, Werkstoff und Anforderung vorab mit der Fachberatung von HMW abzustimmen. Wer es genau wissen will, kann Schichtaufbau und Gefüge zusätzlich über metallographische Untersuchungen absichern lassen, etwa bei neuen Bauteilen oder bei einer Umstellung des Werkstoffs.
So bereiten Sie Bauteile und Anfrage vor
Ein gutes Oxidierergebnis beginnt vor dem Ofen. Damit die Schicht gleichmäßig entsteht, sollten die Bauteile frei von Zunder, Rost, Lackresten und dicken Fettschichten angeliefert werden. Für eine schnelle und eindeutige Abwicklung helfen diese Angaben:
- Werkstoff und gegebenenfalls Wärmebehandlungszustand
- Zeichnung mit Toleranzen und Funktionsflächen
- Einsatzbedingungen: trocken, geölt, feucht, mit oder ohne Gleitbeanspruchung
- gewünschte Nachbehandlung, etwa Öl oder Wachs
- Hinweis, ob zusätzlich nitriert werden soll
Aufträge lassen sich digital über HMW.connect anlegen, den Fortschritt verfolgen Sie über den Auftragsstatus live. So wissen Einkauf und Fertigung jederzeit, wo die Teile gerade stehen.
Häufige Fragen zum Oxidieren von Stahl
Ist Brünieren dasselbe wie Schwarzoxidieren?
Ja, im Sprachgebrauch werden Brünieren, Schwärzen und Schwarzoxidieren meist gleichbedeutend verwendet. Gemeint ist immer eine dünne, dunkle Eisenoxidschicht, die aus dem Werkstoff selbst entsteht.
Wie dick ist die Oxidschicht?
Bei der Härterei Michael Welser GmbH beträgt sie 1 bis 3 µm. Die Maße des Bauteils ändern sich dadurch praktisch nicht.
Macht Oxidieren den Stahl härter?
Nein. Die Oxidschicht verändert die Härte nicht. Wer eine harte, verschleißfeste Oberfläche braucht, kombiniert das Oxidieren mit einem Nitrierverfahren oder wählt ein anderes Härteverfahren.
Muss ein oxidiertes Bauteil nachgeölt werden?
Eine Nachbehandlung mit Öl oder Wachs verbessert den Korrosionsschutz deutlich, weil sie die Poren der Oxidschicht verschließt. Ob sie nötig ist, hängt vom Einsatz ab und wird am besten bei der Bestellung festgelegt.
Kann man bereits gehärtete Teile oxidieren?
Grundsätzlich ja. Entscheidend sind Werkstoff und Wärmebehandlungszustand, damit die Härte durch die Oxidation nicht beeinträchtigt wird. Das klären Sie am besten vorab mit der Fachberatung.
Fazit: Oxidieren gezielt einsetzen
Schwarzoxidieren ist ein maßneutraler, haftfester Korrosionsschutz für Stahlteile in trockener oder geölter Umgebung und verbessert zusätzlich die Gleiteigenschaften. Als alleiniger Schutz stößt es an Grenzen, sobald Feuchtigkeit, Reibung oder Verschleiß ins Spiel kommen. Dann ist die Kombination aus Nitrieren und Oxidieren meist die stärkere Lösung, weil sie Verschleiß- und Korrosionsschutz bei minimaler Formänderung verbindet. Klären Sie Werkstoff, Einsatzbedingungen und Toleranzen früh mit der Härterei Michael Welser GmbH, dann passt das Verfahren von Anfang an zum Bauteil.