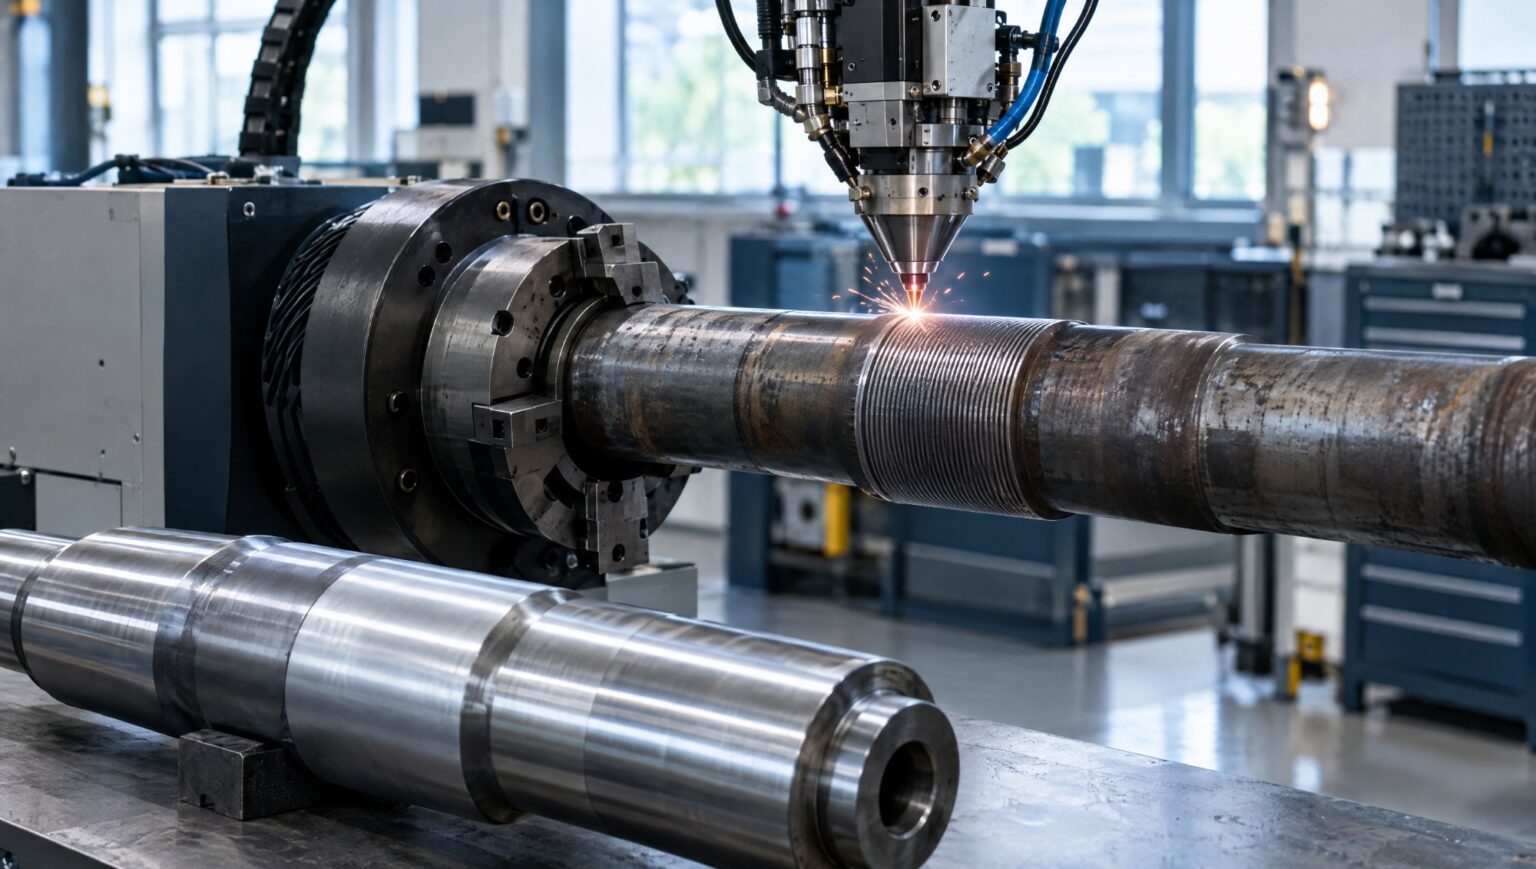
Ein eingelaufener Lagersitz, eine ausgebrochene Schneidkante, eine verschlissene Dichtfläche: Wenn ein teures Bauteil an einer einzigen Stelle versagt, stellt sich in Instandhaltung und Werkzeugbau immer dieselbe Frage. Neu fertigen, oder die beschädigte Stelle gezielt wieder aufbauen? Das Laserauftragsschweißen ist für diese Entscheidung oft die wirtschaftlichere Antwort, aber nicht immer. In diesem Beitrag erfahren Sie, wann sich das Auftragen lohnt, wann ein Neuteil oder ein reines Härteverfahren besser passt und welche Angaben die Härterei Michael Welser GmbH für eine belastbare Einschätzung braucht.
Was beim Laserauftragsschweißen technisch passiert
Beim Laserauftragsschweißen, international als Laser Cladding bezeichnet, schmilzt ein fokussierter Laserstrahl einen Zusatzwerkstoff, meist Pulver oder Draht, gemeinsam mit einer dünnen Schicht des Grundwerkstoffs auf. Es entsteht eine metallurgische Verbindung und keine bloß aufgespritzte Schicht. Die Schweißspuren werden CNC-gesteuert neben- und übereinander gelegt. So lassen sich Flächen und Kanten ergänzen, aber auch freigeformte Strukturen erzeugen.
Entscheidend für die Praxis ist die geringe Wärmeeinbringung. Weil der Laser nur ein kleines Schmelzbad erzeugt, bleibt die Wärmeeinflusszone schmal. Der Grundwerkstoff behält Funktion und Eigenschaften, und der Verzug fällt deutlich geringer aus als bei konventionellen Auftragsverfahren mit großflächigem Wärmeeintrag. Das ist der Hauptgrund, warum sich das Verfahren gerade für fertig bearbeitete, maßhaltige Bauteile eignet.
Der Zusatzwerkstoff wird auf den Lastfall abgestimmt: Härte, Zähigkeit und Verschleißverhalten der Auftragsschicht dürfen sich bewusst vom Grundwerkstoff unterscheiden. Mehr zum Verfahren und zu den Einsatzgebieten finden Sie auf der Leistungsseite Laserauftragsschweißen von HMW.
Laserauftragsschweißen oder Neuteil: die Entscheidungskriterien
Ob sich das Auftragen rechnet, hängt selten an einem einzelnen Faktor. In der Praxis haben sich fünf Fragen bewährt:
- Wie hoch ist der Wert des Bauteils? Je aufwendiger Zerspanung, Wärmebehandlung und Schleifen beim Neuteil sind, desto eher lohnt sich die Reparatur an der Verschleißstelle.
- Wie lang ist die Wiederbeschaffungszeit? Ist ein Ersatzteil nicht lagernd, steht eine Anlage oder ein Werkzeug oft länger still, als die eigentliche Reparatur dauert.
- Wie groß und wie zugänglich ist der Schaden? Örtlich begrenzte Verschleißzonen sind ideal. Großflächig zerstörte oder durchgerissene Bauteile sind meist ein Fall für die Neufertigung.
- Ist der Grundwerkstoff schweißgeeignet? Kohlenstoffgehalt, Legierung und Wärmebehandlungszustand bestimmen, ob und mit welcher Vorbereitung aufgetragen werden kann.
- Welche Toleranzen gelten nach der Reparatur? Nach dem Auftrag wird in der Regel auf Endmaß bearbeitet. Die Bearbeitungszugabe ist dank des präzisen Auftrags klein, muss aber eingeplant werden.
Sprechen die ersten drei Punkte für das Auftragen und ist der Werkstoff geeignet, ist das Laserauftragsschweißen meist die schnellere und wirtschaftlichere Lösung. Bei einem günstigen Normteil aus dem Katalog ist dagegen ein Neuteil fast immer sinnvoller.
Klar für ein Neuteil sprechen dagegen einige Situationen: Hat das Bauteil Risse, die über die Verschleißzone hinaus in den tragenden Querschnitt reichen, lässt sich die Festigkeit durch einen Auftrag an der Oberfläche nicht wiederherstellen. Ebenso schwierig sind Bauteile, deren Werkstoff unbekannt ist und sich auch nicht bestimmen lässt, sowie Teile, die ohnehin konstruktiv überarbeitet werden sollen. Und wenn ein Bauteil schon mehrfach repariert wurde, ist es sinnvoll, die Ursache des Verschleißes zu prüfen, statt dieselbe Stelle immer wieder aufzutragen. Oft liegt die eigentliche Lösung dann in einem anderen Werkstoff, einer anderen Randschicht oder einer geänderten Schmierung der Gleitpaarung.
Wirtschaftlichkeit richtig vergleichen
Beim Vergleich von Reparatur und Neuteil wird oft nur der Teilepreis gegenübergestellt. Zu einer vollständigen Rechnung gehören aber auch die Stillstandszeit der Anlage, die Lieferzeit des Ersatzteils, die Kosten für Wärmebehandlung und Schleifen beim Neuteil sowie der Aufwand für Aus- und Einbau, der in beiden Fällen anfällt. Gerade bei Sonderwerkzeugen, Einzelteilen und älteren Maschinen, für die es keine Ersatzteile mehr gibt, verschiebt sich die Rechnung dadurch deutlich in Richtung Reparatur.
Bei Serienteilen lohnt sich ein zweiter Blick: Fallen immer wieder dieselben Teile an derselben Stelle aus, kann ein gezielter Verschleißschutz schon am Neuteil den Ersatzteilbedarf senken. Das führt direkt zur zweiten großen Anwendung des Verfahrens.
Typische Anwendungen in Instandhaltung und Werkzeugbau
Die Härterei Michael Welser GmbH nennt für das Laserauftragsschweißen zwei große Anwendungsfelder: die Reparatur von Bauteilen und Werkzeugen sowie die Änderung von Funktionsflächen und Kanten. Daraus ergeben sich in Maschinenbau und Metallverarbeitung typische Fälle:
- eingelaufene Lager- und Dichtsitze an Wellen, Achsen und Spindeln
- ausgebrochene oder verschlissene Schneid- und Umformkanten an Stanz-, Biege- und Umformwerkzeugen
- Konstruktionsänderungen an Werkzeugen und Formen, bei denen Material ergänzt werden muss
- gezielt verstärkte Verschleißzonen an Neuteilen, etwa an Kanten, Nocken oder Gleitflächen
Besonders profitiert der Werkzeug- und Formenbau: Eine Änderung an einem gehärteten Werkzeug ist mit dem Laser oft möglich, ohne das ganze Werkzeug neu wärmebehandeln zu müssen. Das spart Zeit und vermeidet das Risiko von Verzug durch eine zweite Härtung des gesamten Werkzeugs.
Verschleißschutz am Neuteil: Funktionsschicht statt Vollwerkstoff
Laserauftragsschweißen ist nicht nur ein Reparaturverfahren, es ist auch ein Werkzeug für die Konstruktion. Statt ein ganzes Bauteil aus einem hochlegierten und teuren Werkstoff zu fertigen, wird ein preisgünstigerer Grundwerkstoff verwendet, etwa unlegierter Baustahl, Automatenstahl oder ein Gusswerkstoff. Nur die beanspruchte Zone erhält eine hochlegierte Funktionsschicht.
Diese Panzerung lässt sich an die Verschleißart anpassen: Abrasiver Verschleiß, adhäsiver Verschleiß an Gleitpaarungen oder Korrosion verlangen unterschiedliche Zusatzwerkstoffe. Welche Kombination für Ihren Lastfall passt, ist eine Werkstofffrage, die Sie am besten mit der Fachberatung von HMW klären.
Bei Serienteilen kommt ein weiterer Vorteil dazu: Weil die Spuren CNC-gesteuert gelegt werden, ist der Auftrag sehr gut reproduzierbar. Jedes Teil der Serie bekommt dieselbe Schicht an derselben Stelle, und die Nachbearbeitung lässt sich als fester Arbeitsschritt einplanen.
Laserauftragsschweißen, Laserhärten oder Induktivhärten?
Nicht jeder Verschleißschutz braucht zusätzliches Material. Die Abgrenzung zu den Härteverfahren ist deshalb eine der wichtigsten Entscheidungen:
- Laserhärten wandelt das Gefüge der vorhandenen Randschicht um, es kommt kein Material hinzu. Es passt, wenn das Bauteil maßlich in Ordnung ist, aus einem härtbaren Stahl oder Gusseisen besteht und nur örtlich eine härtere Oberfläche braucht. Details dazu im Beitrag Laserhärten: welche Werkstoffe sich eignen und auf der Leistungsseite Laserhärten.
- Induktivhärten eignet sich für rotationssymmetrische Bauteile und größere Härtetiefen in höheren Stückzahlen, ebenfalls ohne Materialauftrag. Mehr dazu unter Induktivhärten.
- Laserauftragsschweißen ist die Wahl, wenn Material fehlt, wenn der Grundwerkstoff selbst nicht ausreichend härtbar ist oder wenn die Oberfläche Eigenschaften braucht, die der Grundwerkstoff nicht hat.
Die beiden Laserverfahren lassen sich auch kombinieren: Ein verschlissenes Werkzeug wird zuerst aufgetragen, auf Maß bearbeitet und anschließend an den Funktionskanten lasergehärtet, sofern der Auftragswerkstoff härtbar ist. Wie Auftrag und Randschicht im Gefüge aussehen, zeigt eine metallographische Untersuchung, die HMW ebenfalls anbietet.
Großes Bauteil, kein Transport: Laserhärten vor Ort
Bei großen Werkzeugen, Pressen- oder Maschinenteilen ist oft nicht die Bearbeitung das Problem, sondern Ausbau und Transport. Für das Laserhärten bietet HMW deshalb ein mobiles Laserhärten vor Ort an. Ob bei Ihrem Bauteil eine Kombination aus Auftrag im Werk in Ybbsitz und Härten vor Ort sinnvoll ist, hängt von Bauteilgröße, Zugänglichkeit und Werkstoff ab und lässt sich im Vorgespräch klären.
Diese Angaben braucht HMW für eine Einschätzung
Je vollständiger die Unterlagen, desto schneller lässt sich beurteilen, ob Auftragen oder Neuteil die bessere Wahl ist:
- Zeichnung oder Skizze mit gekennzeichneter Verschleißzone
- Werkstoff und Wärmebehandlungszustand, sofern bekannt
- Fotos des Schadens mit Maßstab
- geforderte Toleranzen und Oberflächengüte nach der Reparatur
- Art der Beanspruchung: Abrieb, Gleiten, Schlag oder Korrosion
- Stückzahl, bei Serienteilen die Jahresmenge
Für Bestellungen steht Ihnen das digitale Bestellsystem HMW.connect zur Verfügung, über das Sie den Status Ihrer Aufträge auch laufend verfolgen können.
Häufige Fragen zum Laserauftragsschweißen
Ist Laserauftragsschweißen dasselbe wie 3D-Druck?
Verwandt, aber nicht dasselbe. Weil sich mit dem Verfahren auch freigeformte Strukturen erzeugen lassen, wird es den additiven Verfahren zugeordnet. In der Instandhaltung steht aber meist das gezielte Auftragen auf ein bestehendes Bauteil im Vordergrund, nicht der Aufbau eines ganzen Teils.
Verzieht sich das Bauteil beim Auftragen?
Die Wärmebelastung ist gering und örtlich begrenzt, der Verzug deshalb klein. Bei schlanken oder sehr maßempfindlichen Bauteilen sollten Sie trotzdem eine Bearbeitungszugabe einplanen und die Toleranzen vorab mit HMW abstimmen.
Kann auch ein gehärtetes Bauteil aufgetragen werden?
Häufig ja, die Vorgehensweise hängt aber von Werkstoff und Härtezustand ab. Ob eine Vorwärmung, eine Wärmebehandlung danach oder ein bestimmter Zusatzwerkstoff nötig ist, klärt die Fachberatung im Einzelfall.
Wie viel Nachbearbeitung fällt an?
Weil der Laser sehr präzise aufträgt, ist das Aufmaß klein und die Nachbearbeitung entsprechend gering. Bei Funktionsflächen mit engen Toleranzen entfällt sie in der Regel aber nicht ganz.
Wie lange hält eine aufgetragene Schicht?
Das hängt vom Zusatzwerkstoff, von der Schichtdicke und vor allem von der tatsächlichen Beanspruchung ab. Eine pauschale Angabe lässt sich dazu nicht seriös machen. Für Ihren Lastfall gibt Ihnen die Fachberatung von HMW eine realistische Einschätzung.
Fazit: Auftragen, wo Material fehlt
Laserauftragsschweißen lohnt sich vor allem dort, wo ein wertvolles oder schwer beschaffbares Bauteil an einer klar begrenzten Stelle verschleißt, wo Material fehlt oder wo ein preisgünstiger Grundwerkstoff gezielt eine Funktionsschicht bekommen soll. Fehlt kein Material und ist der Werkstoff härtbar, sind Laserhärten oder Induktivhärten oft die einfachere Lösung. Wenn Sie Zeichnung, Werkstoff und Schadensbild früh mit der Härterei Michael Welser GmbH besprechen, steht die Entscheidung zwischen Auftrag, Härten und Neuteil auf einer sachlichen Grundlage, und Ihr Bauteil ist schneller wieder im Einsatz.