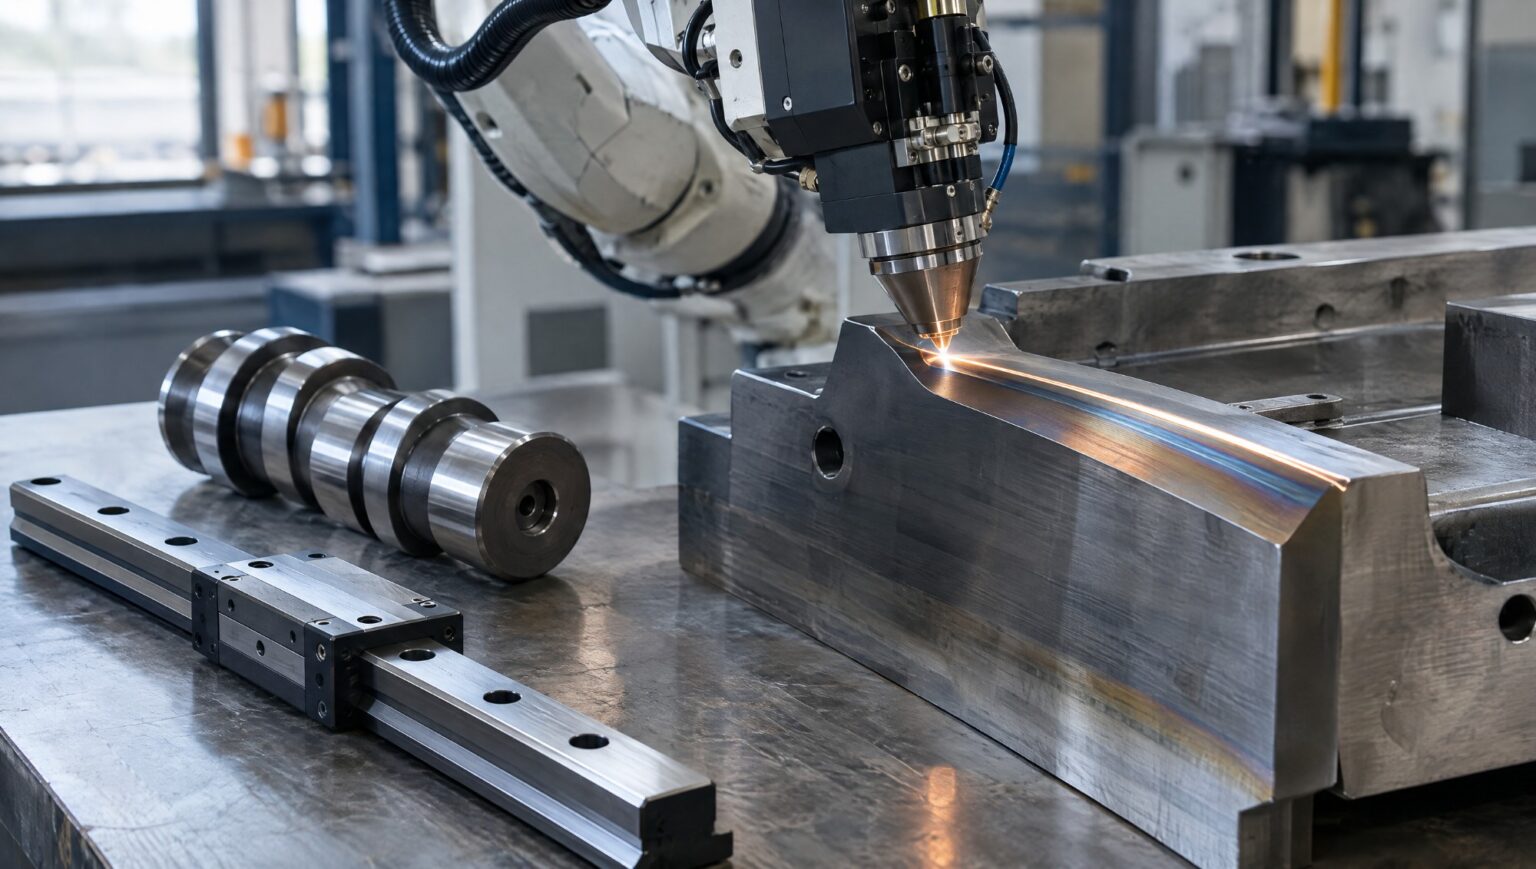
Laserhärten härtet Stahl genau dort, wo ein Bauteil verschleißt: an einer Führungsbahn, einer Schneidkante oder einer Steuerkurve, während der Rest des Werkstücks unverändert bleibt. Für Konstrukteure, Werkzeug- und Formenbauer stellen sich dabei vor allem zwei praktische Fragen: Eignet sich mein Werkstoff für das Laserhärten, und ist das Verfahren bei diesem Bauteil wirtschaftlicher als Induktionshärten oder Einsatzhärten? Dieser Beitrag gibt Ihnen die Kriterien für genau diese Entscheidung an die Hand, damit Sie schon in der Konstruktion das passende Härteverfahren festlegen können.
Was beim Laserhärten im Werkstoff passiert
Beim Laserhärten erhitzt ein fokussierter Laserstrahl die Randschicht des Bauteils in Sekundenbruchteilen über die Austenitisierungstemperatur, aber knapp unter die Schmelztemperatur. Weil nur eine dünne Zone erwärmt wird, nimmt der kalte Kern die Wärme sofort auf und leitet sie ab. Diese sogenannte Selbstabschreckung ersetzt das Abschrecken in Wasser, Öl oder Polymer. In der Randschicht entsteht Martensit, der Kern bleibt zäh und behält seine Grundeigenschaften.
Der entscheidende Unterschied zu anderen Randschichthärteverfahren liegt in der Präzision der Wärmeeinbringung. Bei der Härterei Michael Welser GmbH fahren optische Leitsysteme und 3D-Robotertechnik den zu härtenden Bereich konturgenau ab, feststehend oder auf einem Drehkipptisch. Damit lassen sich auch komplexe Geometrien, Kanten, Nuten und Ecken gezielt härten. Mehr zum Verfahren finden Sie auf der Seite Laserhärten bei HMW.
Welche Werkstoffe sich zum Laserhärten eignen
Die Grundvoraussetzung für das Laserhärten ist die Härtbarkeit des Werkstoffs. Der Stahl muss genug Kohlenstoff enthalten, damit sich beim Selbstabschrecken Martensit bilden kann. Zusätzlich zählt das Ausgangsgefüge: Weil der Laser nur sehr kurz einwirkt, bleibt wenig Zeit, um Carbide aufzulösen. Ein feines, vergütetes Gefüge reagiert deshalb gleichmäßiger als ein grobes oder weichgeglühtes. Gut geeignet sind in der Regel:
- Vergütungsstähle mit mittlerem Kohlenstoffgehalt, typische Vertreter sind C45 oder 42CrMo4. Sie sind die klassischen Kandidaten für Führungen, Wellenabschnitte und Steuerkurven.
- Kalt- und Warmarbeitsstähle für Schneidkanten, Formteile, Matrizen und Werkzeuge der Umformtechnik.
- Härtbare, martensitische nichtrostende Stähle, wenn Korrosionsbeständigkeit und eine harte Funktionszone gemeinsam gefragt sind.
- Gusseisen mit perlitischem Grundgefüge, etwa Grauguss oder Sphäroguss, wie er bei Maschinenbetten, Führungsbahnen und großen Pressenwerkzeugen vorkommt.
Weniger oder gar nicht geeignet sind kohlenstoffarme Einsatzstähle und unlegierte Baustähle, denn ihnen fehlt der Kohlenstoff für eine nennenswerte Aufhärtung. Austenitische nichtrostende Stähle lassen sich durch Umwandlung überhaupt nicht härten. Wenn Ihr Bauteil aus einem Einsatzstahl besteht, ist das Einsatzhärten der naheliegende Weg. Welcher Werkstoff und welcher Wärmebehandlungszustand für Ihr konkretes Bauteil passen, klären Sie am besten mit der Fachberatung der Härterei Michael Welser GmbH, bevor die Zeichnung freigegeben wird.
Laserhärten oder Induktionshärten?
Laserhärten und Induktionshärten sind beides Randschichtverfahren, sie unterscheiden sich aber darin, wie die Wärme ins Bauteil kommt. Beim Induktionshärten entsteht die Wärme direkt im Werkstück durch ein elektromagnetisches Wechselfeld. Dafür braucht es einen Induktor, der zur Geometrie des Bauteils passt, und anschließend eine Abschreckbrause. Das Verfahren spielt seine Stärken bei rotationssymmetrischen Bauteilen in großen Serien aus, also bei Wellen, Zahnrädern, Walzen oder Kurbelwellen, und es erreicht größere Einhärtetiefen.
Laserhärten kommt ohne Induktor und ohne Abschreckmedium aus. An die Stelle des Werkzeugs tritt ein Programm. Das ist dort ein Vorteil, wo die Geometrie unregelmäßig ist oder wo Kanten, Bohrungsränder und Nuten gehärtet werden sollen, an denen ein Induktor zur Überhitzung neigt. Weil die Wärme sehr gezielt eingebracht wird, bleibt der Verzug minimal. Eine Grenze setzt die Spurbreite des Laserstrahls: Größere Flächen werden in mehreren nebeneinanderliegenden Spuren gehärtet, und an den Überlappungen entsteht eine angelassene Zone. Diese Zone legt man in der Planung bewusst außerhalb des am stärksten beanspruchten Bereichs.
Als Faustregel gilt: Große Härtetiefe, einfache Geometrie und hohe Stückzahl sprechen für das Induktionshärten. Lokal begrenzte Verschleißzonen, komplexe 3D-Konturen, verzugsempfindliche und bereits fertig bearbeitete Bauteile sprechen für das Laserhärten.
Laserhärten oder Einsatzhärten?
Das Einsatzhärten verfolgt einen anderen Ansatz. Hier wird ein kohlenstoffarmer Einsatzstahl im Ofen aufgekohlt, beim Carbonitrieren zusätzlich mit Stickstoff angereichert, und danach abgeschreckt. Das Ergebnis ist eine harte, verschleißbeständige Oberfläche über das ganze Bauteil oder über alle nicht abgedeckten Bereiche, verbunden mit einem zähen Kern. Weil das gesamte Werkstück durchwärmt und abgeschreckt wird, ist mit mehr Verzug zu rechnen. Konstrukteure sehen deshalb meist eine Schleifzugabe vor, die nach dem Härten wieder abgearbeitet wird.
Laserhärten setzt einen bereits härtbaren Stahl voraus und härtet nur die Funktionszone. Laut Erfahrung von HMW ist bei Teilen mit Nachbearbeitung eine minimale bis gar keine Schleifzugabe nötig, und das Risiko von Rissen und Verzug ist gering. Das Einsatzhärten bleibt die bessere Wahl, wenn die gesamte Oberfläche hart sein muss, wenn die Bauteile in großer Stückzahl als Schüttgut im Ofen behandelt werden können oder wenn ein Einsatzstahl in der Konstruktion bereits festgelegt ist. Laserhärten ist die bessere Wahl, wenn nur eine definierte Zone verschleißt, das Bauteil schon fertig bearbeitet ist und jeder Verzug teure Nacharbeit nach sich ziehen würde.
Wann sich Laserhärten in der automatisierten Produktion lohnt
Die Frage, wann sich Laserhärten gegenüber konventionellen Härteverfahren lohnt, lässt sich nicht mit einem Stückpreis beantworten, sondern mit der gesamten Prozesskette. Weil kein Induktor gefertigt und kein Ofenlos zusammengestellt werden muss, sind auch kleine Lose und häufig wechselnde Varianten wirtschaftlich. Die Bahn wird programmiert, gespeichert und bei jedem Folgeauftrag mit denselben Parametern wieder abgerufen. Das ergibt eine Serienproduktion in NC-Qualität mit geregeltem Prozess.
Der größte Hebel liegt aber häufig hinter dem Härten. Wenn das Bauteil verzugsarm aus dem Prozess kommt, entfallen Richten, Hartbearbeitung und ein Teil der Qualitätsprüfung. Das Härten kann ans Ende der Fertigung rücken, auf das fertig bearbeitete Teil. Weniger wirtschaftlich ist Laserhärten dagegen bei großflächigen Härtezonen, bei sehr großen Härtetiefen und bei einfachen Wellen in hohen Stückzahlen, für die ohnehin ein Induktor vorhanden ist. Prüfen Sie Ihr Bauteil anhand dieser Fragen:
- Verschleißt das Bauteil nur an klar definierten Zonen, etwa an Kanten, Führungen oder Laufflächen?
- Ist das Bauteil verzugsempfindlich oder vor dem Härten bereits fertig bearbeitet?
- Ist der Werkstoff härtbar, also ein Vergütungsstahl, Werkzeugstahl oder perlitisches Gusseisen?
- Liegen die Härtezonen an Kanten, Nuten, Ecken oder auf einer dreidimensionalen Kontur?
- Fertigen Sie in kleinen bis mittleren Losen oder in vielen Varianten?
Beantworten Sie die meisten Fragen mit Ja, ist Laserhärten in aller Regel die wirtschaftlichere Lösung.
Typische Bauteile für das Laserhärten
In der Praxis der Härterei Michael Welser GmbH kommt das Laserhärten bei Getriebe- und Motorenkomponenten, Steuerkurven, Führungen und Schienen, Verschleißkanten, Formteilen und Matrizen, Spannelementen sowie Werkzeugen der Umformtechnik zum Einsatz. Gemeinsam ist diesen Bauteilen, dass die Beanspruchung auf eine kleine Zone konzentriert ist. Ein Umformwerkzeug verschleißt an der Ziehkante, nicht am Grundkörper. Eine Steuerkurve wird an der Lauffläche belastet, nicht im Befestigungsbereich. Genau diese Zonen härtet der Laser, während der Grundkörper zäh und bearbeitbar bleibt.
Ein Grenzfall sind Bauteile, deren Oberfläche bereits verschlissen oder beschädigt ist. Hier fehlt Material, und das Härten allein hilft nicht weiter. Für diesen Fall bietet HMW das Laserauftragsschweißen an, bei dem Material gezielt aufgetragen wird.
Mobiles Laserhärten: wenn das Bauteil nicht in die Härterei kommt
Manche Bauteile sind zu groß, zu schwer oder zu fest in eine Anlage eingebunden, um sie in eine Härterei zu transportieren. Das betrifft etwa große Pressen- und Umformwerkzeuge, Maschinenbetten oder Führungen in bestehenden Maschinen. Demontage, Transport und Stillstand kosten hier oft mehr als die Wärmebehandlung selbst. Seit 2024 bietet die Härterei Michael Welser GmbH deshalb mobiles Laserhärten an: Das Verfahren kommt zu Ihnen in den Betrieb.
Ob ein Bauteil vor Ort gehärtet werden kann, hängt von Werkstoff, Zustand der Oberfläche und Zugänglichkeit der Härtezone ab. Diese Punkte klärt das Sales-Team von HMW vorab mit Ihnen, damit der Einsatz vor Ort in einem Durchgang gelingt.
So bereiten Sie ein Bauteil fürs Laserhärten vor
Je klarer die Anforderungen auf der Zeichnung stehen, desto reibungsloser läuft der Auftrag. Markieren Sie die Härtezone eindeutig und geben Sie die geforderte Oberflächenhärte und Einhärtetiefe als Anforderung an, nicht als Verfahrensvorgabe. Nennen Sie Werkstoff und Wärmebehandlungszustand, etwa vergütet oder weichgeglüht, denn beides beeinflusst das Ergebnis. Die Oberfläche sollte sauber und frei von Öl, Fett und Zunder sein, weil Verunreinigungen die Einkopplung des Laserstrahls verändern.
Planen Sie das Laserhärten möglichst spät in der Fertigungsfolge ein, idealerweise nach der Fertigbearbeitung. So nutzen Sie den geringen Verzug voll aus. Für die Qualitätssicherung lassen sich Härteverlauf und Gefüge anhand von Schliffen nachweisen. Die metallographischen Untersuchungen von HMW liefern dafür die Grundlage, gerade bei Erstmustern und neuen Bauteilfamilien. Aufträge und Status verfolgen Sie bei Bedarf digital über HMW.connect.
Häufige Fragen zum Laserhärten
Wie tief härtet der Laser?
Laserhärten erzeugt geringere Einhärtetiefen als Induktionshärten oder Einsatzhärten. Die erreichbare Tiefe hängt vom Werkstoff, seinem Ausgangsgefüge, der Laserleistung und dem Vorschub ab. Welche Einhärtetiefe bei Ihrem Bauteil realistisch ist, klärt die Fachberatung der Härterei Michael Welser GmbH anhand von Zeichnung und Werkstoff.
Muss nach dem Laserhärten geschliffen werden?
Oft nicht. Weil die Wärme sehr gezielt eingebracht wird, bleibt der Verzug minimal. Bei Teilen mit Nachbearbeitung reicht nach Erfahrung von HMW eine minimale bis gar keine Schleifzugabe.
Kann man Gusseisen laserhärten?
Ja, sofern das Grundgefüge perlitisch ist. Das betrifft viele Grauguss- und Sphärogusssorten, die bei Maschinenbetten, Führungsbahnen und Pressenwerkzeugen eingesetzt werden. Ein überwiegend ferritisches Gusseisen härtet dagegen kaum auf.
Lohnt sich Laserhärten auch für Einzelteile?
Ja. Da kein Induktor und keine Vorrichtung für ein Ofenlos nötig sind, fällt bei Einzelteilen und kleinen Losen kein Werkzeugaufwand an. Das macht das Verfahren auch für Prototypen, Ersatzteile und Instandhaltung interessant.
Was ist der Unterschied zwischen Laserhärten und Laserauftragsschweißen?
Beim Laserhärten wird das Gefüge der vorhandenen Randschicht umgewandelt, es kommt kein Material hinzu. Beim Laserauftragsschweißen wird dagegen Material aufgetragen, etwa um Verschleiß auszugleichen oder eine Funktionsschicht aufzubringen.
Fazit: Laserhärten gezielt einsetzen
Laserhärten ist die richtige Wahl, wenn ein härtbarer Stahl oder ein perlitisches Gusseisen nur an definierten Zonen verschleißt und das Bauteil möglichst verzugsfrei aus der Wärmebehandlung kommen soll. Induktionshärten bleibt stark bei großen Härtetiefen und einfachen Geometrien in hohen Stückzahlen, Einsatzhärten bei Einsatzstählen und vollflächig geforderter Härte. Wer Werkstoff, Härtezone und Fertigungsfolge früh mit der Härterei Michael Welser GmbH abstimmt, legt das Verfahren schon in der Konstruktion richtig fest und spart sich Nacharbeit, Richten und Schleifen.