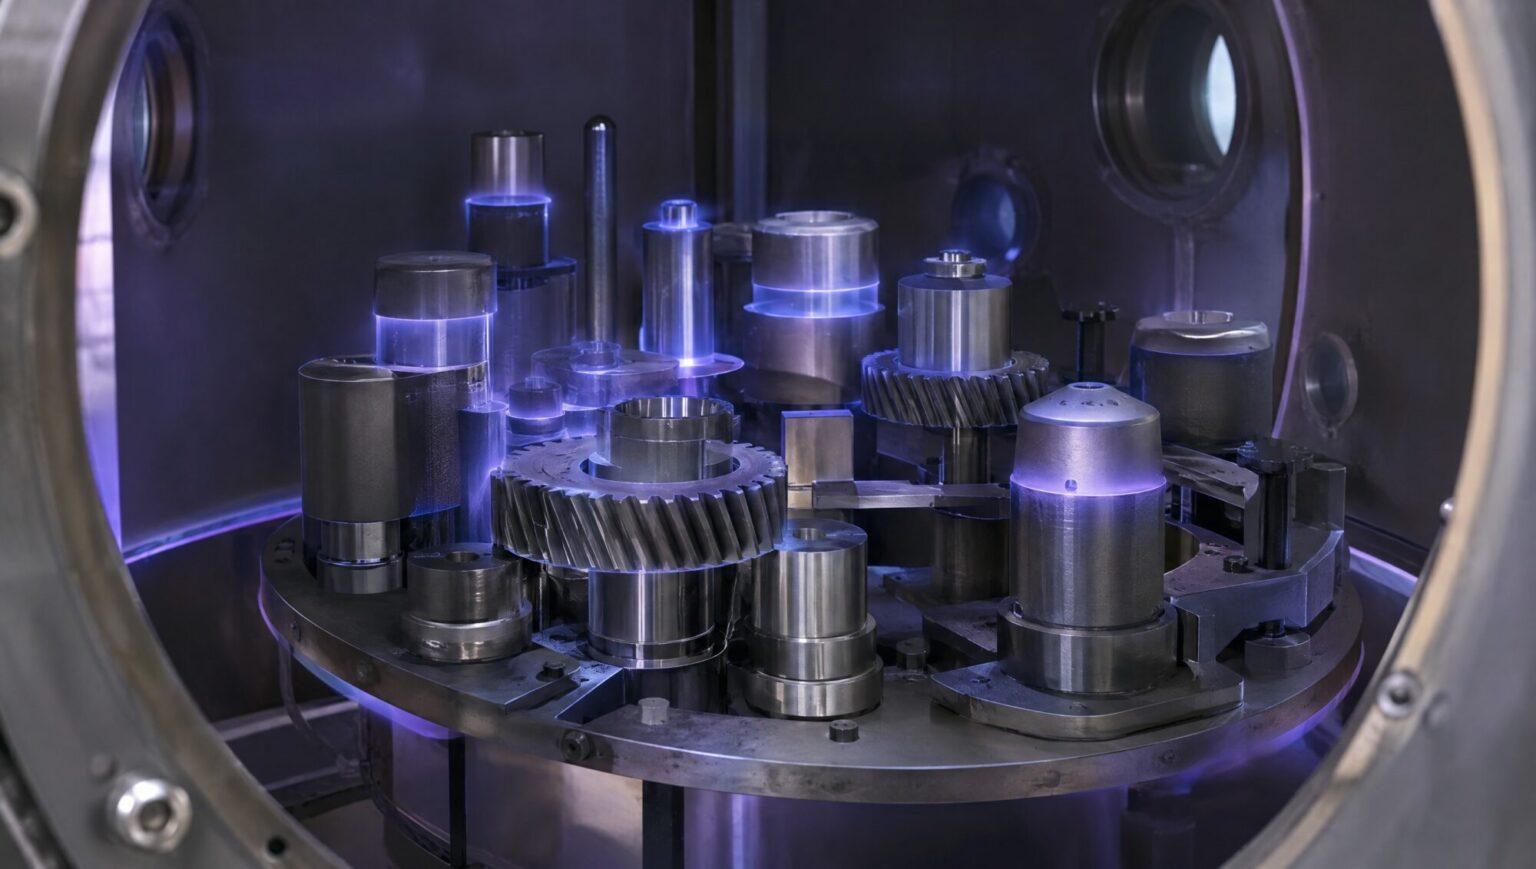
Plasmanitrieren ist mehr als eine Spielart des Gasnitrierens. Weil das Verfahren mit ionisiertem Gas arbeitet, lassen sich Randschicht, Abdeckung und Prozesstemperatur gezielter steuern als bei vielen anderen Oberflächenhärteverfahren. Für Konstrukteure, Werkzeug- und Formenbauer und Instandhalter stellen sich deshalb ganz praktische Fragen: Soll nur ein Teil des Bauteils nitriert werden? Braucht die Oberfläche eine Verbindungsschicht oder gerade nicht? Und welche Nitrierhärtetiefe gehört auf die Zeichnung? Dieser Beitrag führt Sie durch diese Entscheidungen, damit Sie Ihr Bauteil für das Plasmanitrieren von Anfang an richtig spezifizieren.
Plasmanitrieren kurz erklärt: was in der Anlage passiert
Beim Plasmanitrieren liegen die Bauteile in einem Vakuumbehälter. Zwischen Bauteil und Behälterwand wird eine Spannung angelegt, sodass sich rund um die Oberfläche eine Glimmentladung bildet. Das eingeleitete Prozessgas, in der Regel ein Gemisch aus Stickstoff und Wasserstoff, wird dabei ionisiert. Die Ionen treffen auf die Oberfläche, reinigen und aktivieren sie und liefern den Stickstoff, der in den Werkstoff eindiffundiert.
Daraus ergeben sich zwei Zonen: die Diffusionsschicht, in der der Stickstoff im Gefüge gelöst ist und Nitride bildet, und an der Oberfläche gegebenenfalls eine Verbindungsschicht aus Eisennitriden. Über Gaszusammensetzung, Temperatur und Dauer lässt sich steuern, ob eine Verbindungsschicht entsteht und wie tief die Diffusionsschicht reicht. Die Härterei Michael Welser GmbH arbeitet beim Plasmanitrieren mit einer vergleichsweise niedrigen Prozesstemperatur von etwa 500 °C.
Wann Plasmanitrieren die richtige Wahl ist
Plasmanitrieren und Gasnitrieren erzeugen ähnliche Randschichten, unterscheiden sich aber in der Handhabung. Welche Variante zu Ihrem Bauteil passt, hängt vor allem von Werkstoff, Geometrie und Folgebearbeitung ab. Einen ausführlichen Vergleich der Gasverfahren finden Sie im Beitrag Gasnitrieren oder Gasnitrocarburieren. Für das Plasmanitrieren sprechen in der Praxis vor allem diese Fälle:
- Bereits gehärtete Bauteile: Durch die niedrige Prozesstemperatur bleibt die Grundhärte von gehärtetem Stahl erhalten, sofern der Werkstoff zuvor über der Nitriertemperatur angelassen wurde.
- Teilbereiche sollen weich bleiben: Das Abdecken ist beim Plasmanitrieren besonders einfach, dazu gleich mehr.
- Schwierige Werkstoffe: Sinterstähle mit hoher Porosität, Gusseisen und hochlegierte Werkzeugstähle lassen sich behandeln.
- Vorbehandlung für eine Beschichtung: Eine Diffusionsschicht ohne Verbindungsschicht ist eine gute Basis für PVD- oder CVD-Schichten.
Für Bauteile mit vielen engen Bohrungen, Sacklöchern und Innenkonturen ist dagegen häufig das Gasnitrieren die bessere Wahl. Das Gas erreicht auch schwer zugängliche Stellen gleichmäßig, während sich die Glimmentladung in sehr engen Spalten anders verhält als an freien Flächen.
Partiell nitrieren: Bereiche gezielt aussparen
Viele Bauteile sollen nicht vollständig nitriert werden. Gewinde, die nachträglich noch geschnitten oder nachgearbeitet werden, Passungen, Schweißzonen oder Bereiche, die später spanend bearbeitet werden, müssen weich bleiben. Beim Gasnitrieren werden solche Zonen meist mit Pasten abgedeckt oder galvanisch geschützt. Beim Plasmanitrieren genügt in vielen Fällen eine mechanische Abdeckung: Blenden, Hülsen, Stopfen oder Abdeckbleche, die eng an der Oberfläche anliegen. Wo keine Glimmentladung an die Oberfläche kommt, wird nicht nitriert.
Damit das zuverlässig funktioniert, sollten Sie drei Punkte früh klären:
- Klare Kennzeichnung: Markieren Sie auf der Zeichnung eindeutig, welche Flächen nitriert werden und welche frei bleiben, am besten mit Maßangabe für die Übergänge.
- Übergangszone einplanen: Zwischen nitrierter und abgedeckter Fläche entsteht ein schmaler Übergang. Liegt eine Funktionsfläche direkt an der Grenze, sollte das besprochen werden.
- Wiederkehrende Teile: Bei Serien lohnt sich eine eigene, passgenaue Abdeckung. Sie sorgt dafür, dass jedes Los gleich behandelt wird.
Verbindungsschicht ja oder nein?
Die Verbindungsschicht ist die äußerste, sehr harte Zone aus Eisennitriden. Sie verbessert das Gleit- und Verschleißverhalten und verringert die Neigung zum Fressen, wenn Metall auf Metall läuft. Bei Funktionsteilen mit gleitender Beanspruchung, etwa Führungen, Bolzen oder Antriebskomponenten, ist sie deshalb oft erwünscht.
Es gibt aber Anwendungen, bei denen Sie bewusst auf die Verbindungsschicht verzichten sollten:
- Vor einer PVD- oder CVD-Beschichtung: Die Beschichtung haftet auf einer reinen Diffusionsschicht besser. Das ist einer der häufigsten Anlässe für das Plasmanitrieren, etwa bei der Werkzeugaufbereitung mit Wiederbeschichtung.
- Bei Kanten- und Schlagbeanspruchung: Die harte Verbindungsschicht ist spröder als das Grundgefüge. An Schneiden, Kanten oder bei stoßartiger Belastung kann sie ausbrechen. Eine zähe Diffusionsschicht ist hier oft die bessere Lösung.
- Bei Werkzeugen für die Umformung und den Druckguss: Hier entscheidet die Belastung im Einzelfall, ob eine dünne oder gar keine Verbindungsschicht sinnvoll ist.
Schreiben Sie die Anforderung ausdrücklich auf die Zeichnung, zum Beispiel „Plasmanitrieren ohne Verbindungsschicht“. Ohne diese Angabe ist für die Härterei nicht erkennbar, welcher Randschichtaufbau für Ihr Bauteil gebraucht wird.
Nitrierhärtetiefe auf der Zeichnung richtig angeben
Die Nitrierhärtetiefe beschreibt, bis zu welchem Abstand von der Oberfläche die Härte über einem festgelegten Grenzwert liegt. Sie ist die wichtigste Kenngröße der Diffusionsschicht und bestimmt, wie gut das Bauteil Flächenpressung und Wechsellast aufnimmt. Welche Tiefe erreichbar ist, hängt vom Werkstoff ab, vor allem von seinen nitridbildenden Legierungselementen, und von der Behandlungsdauer.
Für eine eindeutige Angabe gehören diese Punkte auf die Zeichnung:
- die geforderte Nitrierhärtetiefe als Bereich mit Ober- und Untergrenze, nicht als Einzelwert,
- die geforderte Oberflächenhärte, ebenfalls als Bereich,
- die Angabe zur Verbindungsschicht (gewünscht, begrenzt oder nicht zulässig),
- die Prüfstelle, also wo am Bauteil oder an einer Begleitprobe gemessen wird.
Eine größere Nitrierhärtetiefe als nötig bringt keinen Vorteil, verlängert aber die Behandlungszeit. Legen Sie die Werte deshalb nach der tatsächlichen Belastung fest und stimmen Sie Grenzwert und Prüfverfahren mit der Härterei ab. Für den Nachweis bietet die Härterei Michael Welser GmbH metallographische Untersuchungen an: Am Schliff lassen sich Verbindungsschicht, Diffusionsschicht und Härteverlauf sichtbar machen und dokumentieren.
Nichtrostende Stähle, Sinterteile und Werkzeugstähle
Nichtrostende Stähle bilden an der Oberfläche eine Passivschicht, die das Eindringen von Stickstoff behindert. Im Plasma wird diese Schicht durch den Ionenbeschuss abgetragen, die Oberfläche wird aktiviert und kann nitriert werden. Beachten Sie aber: Die Nitridbildung kann die Korrosionsbeständigkeit des Werkstoffs verändern. Ob Verschleißschutz oder Korrosionsbeständigkeit im Vordergrund steht, sollte deshalb vor dem Auftrag geklärt werden.
Sinterteile mit offener Porosität sind beim Gasnitrieren heikel, weil das Gas in die Poren eindringt. Beim Plasmanitrieren wirkt die Behandlung an der Oberfläche, deshalb eignen sich auch Sinterstähle mit hoher Porosität. Ähnliches gilt für Gusseisen.
Hochlegierte Werkzeugstähle werden häufig zuerst gehärtet, etwa durch Vakuumhärten, und anschließend plasmanitriert. So kombinieren Sie einen harten, zähen Kern mit einer verschleißfesteren Randschicht. Wichtig ist, dass die Anlasstemperatur über der Nitriertemperatur liegt, damit die Grundhärte erhalten bleibt.
Im Werkzeug- und Formenbau kommt Plasmanitrieren auch bei der Aufbereitung zum Einsatz: Ein nachgearbeitetes Werkzeug kann erneut nitriert und anschließend wieder beschichtet werden. Ob das im Einzelfall sinnvoll ist, hängt vom Zustand der Oberfläche und von der bisherigen Behandlung ab. Eine kurze Prüfung vor dem Auftrag schafft hier Klarheit.
Vorbehandlung, Maßänderung und Prüfung
Ein gutes Nitrierergebnis beginnt vor der Anlieferung. Die Oberfläche muss frei von Öl, Rost, Zunder und Rückständen von Trennmitteln sein. Bei Bauteilen mit hohem Zerspanungsanteil empfiehlt sich ein Spannungsarmglühen vor der Fertigbearbeitung. So werden Eigenspannungen abgebaut, bevor das Teil auf Endmaß gebracht wird, und der Verzug beim Nitrieren bleibt gering.
Durch die niedrige Prozesstemperatur ist die Maßänderung beim Plasmanitrieren klein. Ganz ohne Maßänderung geht es aber nicht: Die Randschicht nimmt Stickstoff auf und wächst geringfügig. Bei engen Toleranzen sollten Sie das Aufmaß deshalb gemeinsam mit der Härterei festlegen. Nachschleifen ist nur in sehr geringem Umfang möglich, da sonst die Verbindungsschicht und ein Teil der Diffusionsschicht abgetragen werden.
So geben Sie Plasmanitrier-Teile richtig in Auftrag
Je vollständiger die Angaben beim Auftrag sind, desto schneller und prozesssicherer läuft die Behandlung. Bereiten Sie diese Informationen vor:
- Werkstoff und Wärmebehandlungszustand bei Anlieferung (weich, vergütet oder gehärtet und bei welcher Temperatur angelassen),
- Zeichnung mit gekennzeichneten Nitrier- und Abdeckbereichen,
- Nitrierhärtetiefe, Oberflächenhärte und Anforderung an die Verbindungsschicht,
- Folgebearbeitung, etwa Beschichtung, Schleifen oder Polieren,
- gewünschter Prüfnachweis.
Gerade bei Erstmustern lohnt sich ein kurzes Gespräch vorab. Werkstoff, Geometrie und Abdeckung lassen sich dann gemeinsam festlegen, bevor die Serie anläuft. Das spart Rückfragen und verhindert, dass Teile nach der Behandlung nicht zur Zeichnung passen.
Bei der Härterei Michael Welser GmbH können Sie Aufträge digital über HMW.connect erfassen und den Auftragsstatus live verfolgen. So wissen Sie jederzeit, in welchem Schritt sich Ihre Teile befinden.
Häufige Fragen zum Plasmanitrieren
Kann man bereits gehärtete Bauteile plasmanitrieren?
Ja. Durch die Prozesstemperatur von etwa 500 °C fällt die Grundhärte von gehärtetem Stahl nicht ab, vorausgesetzt, der Werkstoff wurde zuvor bei einer höheren Temperatur angelassen. Das macht Plasmanitrieren interessant für Werkzeuge und Formen.
Kann man nach dem Plasmanitrieren noch schleifen?
Nur in sehr geringem Umfang. Die nitrierte Randschicht ist dünn, ein stärkerer Abtrag entfernt genau den Bereich, der die Eigenschaften bringt. Planen Sie die Endbearbeitung deshalb vor dem Nitrieren ein.
Eignet sich Plasmanitrieren als Vorbehandlung für eine Beschichtung?
Ja, das ist einer der häufigsten Einsatzfälle. Eine Diffusionsschicht ohne Verbindungsschicht stützt die dünne PVD- oder CVD-Schicht und verbessert ihre Haftung.
Wie wird geprüft, ob die Nitrierhärtetiefe erreicht ist?
Üblich ist eine Härteverlaufsmessung am Querschliff eines Bauteils oder einer mitbehandelten Begleitprobe. Ergänzend zeigt die metallographische Untersuchung, ob und wie dick eine Verbindungsschicht vorliegt.
Fazit: Plasmanitrieren nach Bauteil und Anforderung festlegen
Plasmanitrieren spielt seine Stärken aus, wenn Teilbereiche frei bleiben sollen, gehärtete Werkzeugstähle ihre Grundhärte behalten müssen oder eine Beschichtung folgt. Entscheidend für ein gutes Ergebnis sind drei Angaben auf der Zeichnung: die Nitrierbereiche, die Anforderung an die Verbindungsschicht und die Nitrierhärtetiefe als Bereich. Werkstoffempfehlungen hängen vom einzelnen Bauteil ab. Sprechen Sie deshalb mit der Fachberatung der Härterei Michael Welser GmbH, bevor die Zeichnung freigegeben wird.