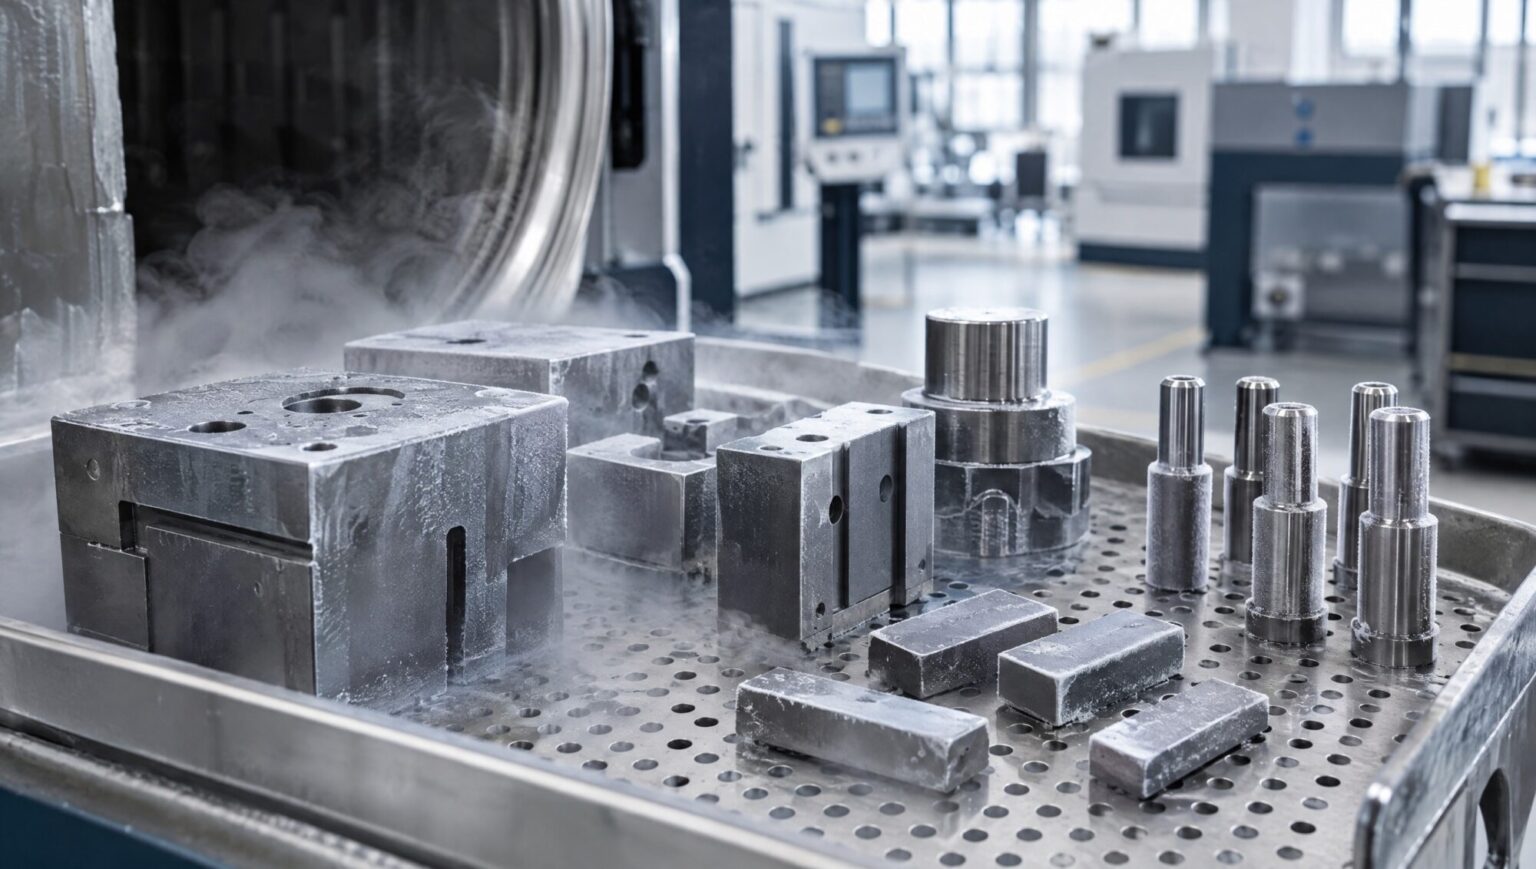
Tiefkühlen nach dem Härten ist ein Prozessschritt, über den in vielen Konstruktionsabteilungen erst gesprochen wird, wenn ein Bauteil im Einsatz plötzlich nicht mehr maßhaltig ist. Dabei lässt sich die Frage früh klären: Enthält das gehärtete Gefüge nennenswerte Anteile an Restaustenit, und stört es Ihr Bauteil, wenn sich dieser später umwandelt? Dieser Beitrag zeigt, was beim Tiefkühlen im Werkstoff passiert, für welche Bauteile sich die Kältebehandlung lohnt, wo sie entbehrlich ist und wie Sie den Schritt sauber in Ihre Wärmebehandlungsfolge einplanen.
Was beim Tiefkühlen im Gefüge passiert
Beim Härten wird Stahl austenitisiert und anschließend abgeschreckt. Dabei wandelt sich der Austenit in Martensit um, das harte Gefüge, das Sie mit dem Härten erreichen wollen. Diese Umwandlung läuft allerdings nicht bei einer festen Temperatur ab, sondern über einen Temperaturbereich. Liegt das Ende dieses Bereichs unter Raumtemperatur, bleibt nach dem Abschrecken ein Teil des Austenits im Gefüge zurück: der Restaustenit.
Das Tiefkühlen setzt genau dort an. Das Bauteil wird nach dem Härten unter Raumtemperatur abgekühlt, damit die Umwandlung weiterläuft und sich ein größerer Anteil des Restaustenits in Martensit umwandelt. Die Härterei Michael Welser GmbH beschreibt den Zweck auf ihrer Seite zum Tiefkühlen so: Die Behandlung dient in erster Linie der Restaustenitumwandlung und beeinflusst das Form- und Maßänderungsverhalten des Werkstücks im späteren Einsatz positiv.
Wichtig für die Einordnung: Tiefkühlen ist kein eigenständiges Härteverfahren. Es ergänzt eine vorangegangene Härtung, etwa ein Vakuumhärten oder ein Einsatzhärten, und wird immer gemeinsam mit dem anschließenden Anlassen betrachtet.
Warum Restaustenit für Ihr Bauteil zum Problem werden kann
Restaustenit ist bei Raumtemperatur nicht dauerhaft stabil. Unter mechanischer Belastung, bei Temperaturänderungen oder schlicht mit der Zeit kann er sich nachträglich in Martensit umwandeln. Martensit hat ein größeres Volumen als Austenit. Das Bauteil verändert dadurch seine Maße, und zwar zu einem Zeitpunkt, an dem es längst geschliffen, vermessen und eingebaut ist.
Für viele Teile ist das unerheblich. Kritisch wird es überall dort, wo enge Toleranzen über die gesamte Einsatzdauer gehalten werden müssen: bei Passungen, Führungen, Messmitteln, Lehren oder Präzisionsteilen in Vorrichtungen. Ein weiterer Punkt betrifft die Oberfläche: Ein hoher Restaustenitanteil in der Randschicht kann die erreichbare Härte senken und beim Schleifen zu Problemen führen, weil sich das Gefüge durch die Bearbeitung lokal umwandeln kann.
Die Entscheidung für oder gegen das Tiefkühlen ist deshalb keine Frage des Prinzips, sondern eine Frage des Bauteils: Wie viel Restaustenit ist zu erwarten, und wie empfindlich reagiert die Funktion auf eine spätere Maßänderung?
Welche Werkstoffe und Verfahren zu Restaustenit neigen
Wie viel Restaustenit nach dem Härten im Gefüge bleibt, hängt vor allem vom Werkstoff und von der Wärmebehandlung ab. Einige Zusammenhänge helfen bei der ersten Einschätzung:
- Hochlegierte Werkzeugstähle: Ein hoher Gehalt an Kohlenstoff und Legierungselementen verschiebt die Martensitumwandlung zu tieferen Temperaturen. Kaltarbeitsstähle und manche nichtrostende martensitische Stähle sind deshalb typische Kandidaten.
- Einsatzgehärtete Bauteile: Beim Einsatzhärten und Carbonitrieren wird die Randschicht mit Kohlenstoff, beim Carbonitrieren zusätzlich mit Stickstoff, angereichert. Ein hoher Randkohlenstoffgehalt begünstigt Restaustenit genau dort, wo das Bauteil seine Funktion erfüllt.
- Härtetemperatur und Abschreckung: Eine höhere Austenitisierungstemperatur löst mehr Karbide und erhöht damit die Neigung zu Restaustenit. Auch die Art der Abschreckung spielt eine Rolle.
- Wartezeit nach dem Härten: Bleibt ein Bauteil nach dem Abschrecken länger bei Raumtemperatur liegen, kann sich der Restaustenit stabilisieren. Eine spätere Kältebehandlung wirkt dann weniger.
Niedrig legierte Vergütungsstähle mit geringem Kohlenstoffgehalt zeigen dagegen meist wenig Restaustenit. Hier ist der Nutzen einer Kältebehandlung oft gering. Welche Kombination aus Werkstoff und Verfahren in Ihrem Fall vorliegt, lässt sich nur am konkreten Bauteil beurteilen.
Für welche Bauteile sich die Kältebehandlung lohnt
In der Praxis fragen vor allem drei Gruppen nach dem Tiefkühlen: der Werkzeug- und Formenbau, der Vorrichtungs- und Messmittelbau sowie Hersteller von Präzisionsteilen im Maschinenbau.
Im Werkzeug- und Formenbau geht es um Schneid- und Stanzwerkzeuge, Umformwerkzeuge und Formeinsätze aus hochlegierten Stählen. Diese Teile werden nach dem Härten aufwendig geschliffen oder erodiert. Wandelt sich Restaustenit danach um, passen Schneidspalt, Passflächen oder Formkontur nicht mehr zur Zeichnung.
Im Messmittel- und Vorrichtungsbau ist Maßbeständigkeit die eigentliche Funktion des Bauteils. Eine Lehre, die sich im Einsatz verändert, misst falsch. Hier ist das Tiefkühlen häufig fester Bestandteil der Wärmebehandlungsfolge.
Bei Präzisionsteilen im Maschinenbau, etwa Führungen, Spindelteilen oder Passbolzen, lohnt sich die Frage immer dann, wenn das Teil nach dem Härten fertigbearbeitet und mit engen Toleranzen verbaut wird.
Eine Faustregel für die Zeichnungsprüfung: Je höher die Anforderungen an die Maßbeständigkeit und je stärker legiert der Werkstoff, desto eher gehört das Tiefkühlen auf die Zeichnung.
Wann Sie auf das Tiefkühlen verzichten können
Nicht jedes gehärtete Bauteil braucht eine Kältebehandlung. Verzichten können Sie in der Regel, wenn
- der Werkstoff nach dem Härten erfahrungsgemäß wenig Restaustenit enthält,
- die Toleranzen großzügig sind und eine geringe Maßänderung die Funktion nicht beeinträchtigt,
- das Bauteil nach dem Einbau keine nennenswerte Belastung und keine Temperaturwechsel erfährt,
- die gewünschten Eigenschaften über das Anlassen allein erreicht werden, weil eine passende Anlassbehandlung den Restaustenit ebenfalls umwandelt.
Den letzten Punkt sollten Sie nicht unterschätzen. Bei manchen Werkzeugstählen wird Restaustenit durch mehrfaches Anlassen bei höherer Temperatur abgebaut. Ob das für Ihr Bauteil der bessere Weg ist, hängt davon ab, welche Härte Sie nach dem Anlassen noch brauchen. Diese Abwägung gehört in die Fachberatung, nicht in eine pauschale Vorgabe.
Umgekehrt gilt: Das Tiefkühlen ist ein zusätzlicher Prozessschritt mit eigener Durchlaufzeit. Wer es vorsorglich auf jede Zeichnung schreibt, verlängert die Abwicklung, ohne dass jedes Bauteil davon profitiert.
Die richtige Reihenfolge: Härten, Tiefkühlen, Anlassen
Damit die Kältebehandlung wirkt, kommt es auf die Reihenfolge und auf das Timing an. Bewährt hat sich der Ablauf Härten, Tiefkühlen, Anlassen.
Härten: Das Bauteil wird austenitisiert und abgeschreckt, zum Beispiel beim Vakuumhärten mit Stickstoff unter hohem Druck. Das Vakuum verhindert Randentkohlung und Oberflächenoxidation, die Oberfläche bleibt blank und sauber.
Tiefkühlen: Möglichst bald nach dem Abschrecken folgt die Kältebehandlung. Je kürzer die Zeit dazwischen, desto weniger kann sich der Restaustenit stabilisieren.
Anlassen: Der beim Tiefkühlen neu entstandene Martensit ist hart, aber spröde und steht unter Spannung. Erst das Anlassen stellt die gewünschte Kombination aus Härte und Zähigkeit ein. Bei hochlegierten Werkzeugstählen sind mehrere Anlasszyklen üblich.
Ein häufiger Fehler in der Praxis ist, das Tiefkühlen nachträglich zu bestellen, wenn das Bauteil bereits angelassen und bearbeitet ist. Das ist nicht in jedem Fall wirkungslos, aber deutlich weniger planbar als eine Kältebehandlung, die von Anfang an in der Wärmebehandlungsfolge steht.
Risiken und Grenzen der Kältebehandlung
Das Tiefkühlen ist eine thermische Belastung. Beim Abkühlen entstehen Temperaturunterschiede zwischen Rand und Kern, und die Umwandlung zu Martensit ist mit einer Volumenzunahme verbunden. Bei Bauteilen mit scharfen Kanten, großen Querschnittssprüngen oder Kerben steigt dadurch das Rissrisiko.
Für Konstrukteure heißt das: Großzügige Radien und gleichmäßige Wandstärken helfen nicht nur beim Härten, sondern auch beim Tiefkühlen. Bei kritischen Geometrien sollte die Kältebehandlung gemeinsam mit der Härterei geplant werden, statt sie als Standardschritt anzuhängen.
Eine weitere Grenze: Tiefkühlen beseitigt keinen Härteverzug. Es stabilisiert das Gefüge, damit sich das Bauteil später weniger verändert. Verzug, der beim Härten entsteht, bleibt bestehen und muss über die Bearbeitungszugabe und die Wahl des Härteverfahrens beherrscht werden.
So legen Sie das Tiefkühlen auf der Zeichnung fest
Damit die Härterei das Bauteil richtig behandelt, sollte die Kältebehandlung eindeutig auf der Zeichnung oder im Auftrag stehen. Bewährt haben sich folgende Angaben:
- Werkstoff mit genauer Bezeichnung,
- Härteverfahren und gewünschte Härte nach dem Anlassen,
- der Hinweis „Tiefkühlen“ samt Reihenfolge Härten, Tiefkühlen, Anlassen,
- Anforderungen an die Maßbeständigkeit, wenn sie über das Übliche hinausgehen,
- Flächen, die nach der Wärmebehandlung noch bearbeitet werden.
Ob das Tiefkühlen die gewünschte Wirkung hatte, lässt sich am Gefüge beurteilen. Metallographische Untersuchungen geben Aufschluss über den Gefügezustand von Rand und Kern und sind ein sinnvolles Werkzeug, wenn ein Bauteil zum ersten Mal mit einer neuen Wärmebehandlungsfolge gefertigt wird.
Bei wiederkehrenden Aufträgen lohnt es sich, die Angaben einmal sauber festzulegen und dann digital mitzuführen. Über HMW.connect übergeben Sie Aufträge mit allen Angaben direkt an die Härterei Michael Welser GmbH, damit die Kältebehandlung nicht bei jeder Bestellung neu erklärt werden muss.
Häufige Fragen zum Tiefkühlen
Ist Tiefkühlen dasselbe wie Härten?
Nein. Tiefkühlen ergänzt eine vorangegangene Härtung. Es wandelt Restaustenit um, der beim Abschrecken zurückgeblieben ist, und wird mit einem anschließenden Anlassen kombiniert.
Macht Tiefkühlen ein Bauteil härter?
Wandelt sich Restaustenit in Martensit um, kann die Härte in der Randschicht steigen. Das eigentliche Ziel ist aber meist die Maßbeständigkeit. Welche Härte am Ende vorliegt, bestimmt das anschließende Anlassen.
Kann ich einsatzgehärtete Teile tiefkühlen?
Ja. Gerade bei einsatzgehärteten Bauteilen mit hohem Randkohlenstoffgehalt ist das häufig sinnvoll, weil sich Restaustenit vor allem in der aufgekohlten Randschicht bildet. Ob es für Ihr Bauteil nötig ist, hängt von Werkstoff, Einsatzhärtungstiefe und Toleranzen ab.
Wie schnell muss nach dem Härten tiefgekühlt werden?
So bald wie möglich. Je länger das Bauteil nach dem Abschrecken bei Raumtemperatur liegt, desto stärker kann sich der Restaustenit stabilisieren. Die Härterei plant den Schritt deshalb direkt in die Behandlungsfolge ein.
Ersetzt Tiefkühlen das Spannungsarmglühen?
Nein. Das Spannungsarmglühen baut Eigenspannungen aus der Bearbeitung ab und findet in der Regel vor dem Härten statt. Das Tiefkühlen betrifft das Gefüge nach dem Härten. Beide Schritte können in derselben Fertigungsfolge vorkommen, erfüllen aber unterschiedliche Aufgaben.
Fazit: Tiefkühlen gezielt einsetzen statt pauschal bestellen
Tiefkühlen nach dem Härten lohnt sich dort, wo Restaustenit zu erwarten ist und eine spätere Maßänderung die Funktion gefährdet: bei hochlegierten Werkzeugstählen, bei einsatzgehärteten Präzisionsteilen, bei Messmitteln und Lehren. Bei niedrig legierten Stählen mit großzügigen Toleranzen ist der zusätzliche Schritt oft entbehrlich. Entscheidend sind die richtige Reihenfolge aus Härten, Tiefkühlen und Anlassen, ein kurzer Abstand zwischen Abschrecken und Kältebehandlung und eine Geometrie, die die thermische Belastung verträgt. Welche Lösung für Ihr Bauteil passt, klären Sie am besten vor der Zeichnungsfreigabe mit der Fachberatung der Härterei Michael Welser GmbH.